Závitovkový valec extrudéra vydrží tak dlho, pokiaľ jeho stav umožňuje linke spĺňať požadovaný výkon a kvalitu produktu v rámci prijateľného procesného okna. Živica, plnivá, kontaminácia, geometria a prevádzkové zaťaženie menia túto životnosť, takže odhad kalendárneho veku vyžaduje pripojenie týchto podmienok. Pre linku, ktorá sa už vyrába, zmerajte skrutku a valec na opakovateľných miestach, vypočítajte aktuálnu mieru opotrebovania a použite ju s výrobnými trendmi na plánovanie ďalšej kontroly a výmeny.
Autor:Priemysel EJS
- Sledujte prevádzkové hodiny a zmeny zloženia, nie len dátum inštalácie.
- Zmerajte obe časti: opotrebovanie skrutkového závitu a opotrebovanie hlavne zväčšujú rovnakú vôľu.
- Porovnajte výkon na otáčky za minútu, teplotu taveniny a kvalitu so stabilným referenčným chodom.
- Predpoveď na limit plánovania špecifický pre stroj, potom nechaj čas na obstaranie a inštaláciu.
- Prehodnoťte predpoveď po zmene materiálu, zrýchlenom opotrebovaní alebo neočakávanom poškodení.
1. Čo znamená životnosť vašej vytláčacej linky?
Skrutka sa môže otáčať aj potom, čo prestane byť užitočná pre konkrétny produkt. Linka, ktorá vytvára náročnú fóliu alebo profil, môže stratiť svoje prijateľné procesné okno skôr, ako hardvér dosiahne štrukturálny limit. Naopak, výmena zvukovej súpravy len preto, že dosiahla výročie, môže plytvať využiteľnou kapacitou.
Rozdeľte rozhodnutie na tri otázky. Zostáva hardvér v rámci schválených rozmerov a limitov stavu? Môže proces vytvoriť prijateľný produkt v požadovanej rýchlosti? Stojí pokračovanie prevádzky viac ako plánovaný zásah? Prvá sa týka dielov, druhá produktu a tretia plánovania výroby. Odhad životnosti je neúplný, pokiaľ neuvádza, ktorý koncový bod predpovedá.
Za číslom si zapíšte povinnosť
Uchovávajte dátum inštalácie, ale tiež zaznamenávajte hodiny výroby, spracovávaný materiál a históriu receptúr. Čas nečinnosti nie je to isté ako čas spracovania. Spracované tony poskytujú kontext, ale nemôžu priamo porovnávať rôzne zlúčeniny alebo konfigurácie strojov.
| Záznam | Prečo patrí do životného hodnotenia |
|---|---|
| Identity skrutky a hlavne | Zabráňte miešaniu histórie po výmene alebo prestavbe |
| Prevádzkové hodiny | Definujte interval medzi kontrolami |
| Živica, typ plniva a náplň | Vysvetlite zmeny v prostredí opotrebovania |
| Prebrúsiť zdroj a pomer | Identifikujte zmeny v kontaminácii a konzistencii krmiva |
| Výkon, otáčky a aktuálna teplota taveniny | Zobrazte zaťaženie a výkon súvisiace so záznamom |
| Merania nového stavu a schválené limity | Definujte, čo sa zmenilo a aké kroky sa vyžadujú |
Skúsenosti dodávateľa s presne zosúladenou povinnosťou môžu pomôcť pri stanovení plánu počiatočnej kontroly. Požiadajte o formuláciu, konštrukciu komponentov, hodiny a akceptačné kritérium za touto skúsenosťou. Akonáhle sú k dispozícii vaše vlastné merania, použite ich na spresnenie plánu, namiesto toho, aby ste považovali interval výmeny inej rastliny za pevné pravidlo.
2. Ktoré podmienky menia rýchlosť opotrebovania?
Samotný názov polyméru nevystihuje prácu. Prírodný PP a minerálne plnivo s obsahom PP sú rôzne druhy opotrebovania. Typ plniva, náplň, charakteristiky častíc a kontaminácia sa vyskytujú popri živici. Zmena materiálu by sa preto mala objaviť v zázname o údržbe, aj keď model stroja a rýchlosť skrutky zostanú nezmenené.
Jeffa Kuhmanaanalýza životnosti skrutky a hlavnerozlišuje abrazívne opotrebenie, korózne pôsobenie a adhézne opotrebenie kov na kov. Pojednáva tiež o zaklinovaní pevných látok, keď taviaca sekcia nemôže spracovať materiál, ktorý je do nej dodaný. Tieto mechanizmy vyžadujú rôzne nápravné opatrenia. Samotný tvrdší povrch neopraví nesúlad geometrie alebo problém so zarovnaním stroja.
Špecifikujte pracovnú plochu, nielen základnú oceľ
EJS používa PTA tvrdé návary pre bimetalové skrutky a odstredivé liatie pre bimetalové obloženie valcov. TheŠpecifikácie bimetalového produktu EJSrozlišujte nasledujúce hrúbky hotovej zliatiny:
| Komponent | Uvedené pracovné zliatiny | Uvedená hrúbka zliatiny |
|---|---|---|
| Navarenie skrutiek | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 až 1,5 mm |
| Obloženie hlavne | EJS01 | 2,0 až 3,0 mm |
| Obloženie hlavne | EJS02, EJS03, EJS04 | 1,5 až 2,0 mm |
Toto sú konštrukčné špecifikácie, neprípustné opotrebovanie alebo zaručené prevádzkové hodiny. Potrubie môže stratiť prijateľný výkon pri čerpaní, pričom zostane značný ochranný materiál. Delenie hrúbky vrstvy predpokladanou mierou opotrebovania nestanovuje životnosť.

Priraďte reakciu k poškodeniu
Nepretržitá strata letového materiálu si vyžaduje iné hodnotenie ako izolované bodovanie, jamkovanie alebo poškodený depozit. Zaznamenajte, kde došlo k poškodeniu a ktorá formulácia prebehla predtým, ako sa objavila. Pri dlhých hlavniach zahrňte do vyšetrovania zarovnanie a stav podpery namiesto toho, aby ste predpokladali, že nerovnomerné opotrebovanie dokazuje, že zliatina bola nesprávna.
Použitesprievodca materiálom skrutky a valcapre výber materiálu aporovnanie nitridované versus bimetalicképre výber stavby. Keep the life assessment focused on what the installed parts are doing.
3. Problémy s opotrebovaním skrutiek extrudéra: čo sa zmení pred zlyhaním?
Linka môže udržať svoj obvyklý výkon, zatiaľ čo operátor postupne zvyšuje rýchlosť skrutky, aby to kompenzoval. Samotné sledovanie kg/h môže túto zmenu minúť. Mark Spalding a Timothy Womer definujú špecifickú rýchlosť ako výkon vydelený rýchlosťou skrutky vo svojichanalýza opotrebovania jednej skrutkya vysvetlite, ako môže kompenzácia rýchlosti sprevádzať vyššiu teplotu výboja.
Porovnajte opakovateľné výrobné podmienky
Zaznamenajte konkrétny výstup ako(kg/h)/ot./min. Pokles si zasluhuje preskúmanie, keď sú formulácia, spôsob podávania a následné podmienky porovnateľné. Nejde o meranie opotrebenia samo o sebe. Zmena viskozity živice, dávkovanie alebo stav sita môže zmeniť výkon bez zodpovedajúcej straty kovu.
| Pozorovanie výroby | Pred prisúdením opotrebovania skontrolujte |
|---|---|
| Pre predchádzajúci výstup sú potrebné vyššie otáčky | Formulácia, konzistencia krmiva, požiadavka na tlak a predchádzajúce nastavenia |
| Vyššia skutočná teplota taveniny | Spoľahlivosť snímača, prevádzka kúrenia/chladenia a zmeny rýchlosti |
| Nestabilita tlaku | Kŕmenie, stav sita, obmedzenie matrice a kontrola teploty |
| Čierne škvrny, gély alebo neroztopené | Ložiská, podmienky pobytu, zmeny materiálu a výkon tavenia |
| Vyššia energia na jednotku dobrého produktu | Výkon, šrot, hranica merania a prevádzkové úpravy |
Použite referenčný cyklus so stabilnou výrobou a prijateľnou kvalitou. Uložte výstup, otáčky za minútu, aktuálnu teplotu taveniny, tlak hlavy a mieru odmietnutia. Ak zaznamenávate energiu, definujte, či pokrýva extrudér alebo celú linku, a ponechajte túto hranicu nezmenenú. Miešanie celkovej energie linky s údajmi iba z extrudéra vytvára zavádzajúci trend.
Vedľa nameraných hodnôt si uchovávajte krátku históriu úprav. Trend zostavený iba z konečných nastavení nemôže ukázať, ako často musel operátor zasahovať. Kuhman opisuje, ako môže prírastková kompenzácia procesu zakryť zhoršenie, kým sa produktivita alebo kvalita nestane neprijateľnou. To je dôvod na skoré skúmanie, nie dôkaz, že každý náročný beh potrebuje nové diely.
Pretrvávajúce zmeny po základných procesných kontrolách oprávňujú plánovanú rozmerovú kontrolu. Brúsenie, podozrenie na kovový kontakt alebo kovové úlomky vyžadujú rýchly zásah v rámci bezpečnostného postupu stroja; nečakajte na vhodný termín kontroly alebo vypočítanú hranicu životnosti.
4. Meranie opotrebovania hlavne: skontrolujte obe časti na zodpovedajúcich miestach
Zmerajte vonkajší priemer letu alebo OD a vnútorný priemer valca alebo ID na príslušných axiálnych staniciach. Porovnanie najmenšej hodnoty skrutky s nesúvisiacou hodnotou valca nepopisuje lícovanie v žiadnom mieste. Dajte každej stanici vzdialenosť od definovaného nulového bodu, aby ju neskorší technik mohol znova nájsť.
Sprievodca preventívnou údržbou Reiloyopisuje vyčistené, chladené merania pomocou meracieho prístroja a vhodného skrutkového OD meracieho zariadenia so samostatnými záznamami o kontrole. Zvoľte kalibrované zariadenie a metódu vhodnú pre geometriu komponentu. Zaznamenajte kontrolnú teplotu, uhlovú orientáciu a opakovateľnosť s rozmermi.
Udržujte oddelenú radiálnu a diametrálnu vôľu
Na zodpovedajúcej stanici pre výpočet kruhovej obálky:
- Priemerová vôľa = vnútorný priemer valca mínus vonkajší priemer závitu skrutky.
- Radiálna vôľa = diametrálna vôľa delená 2.
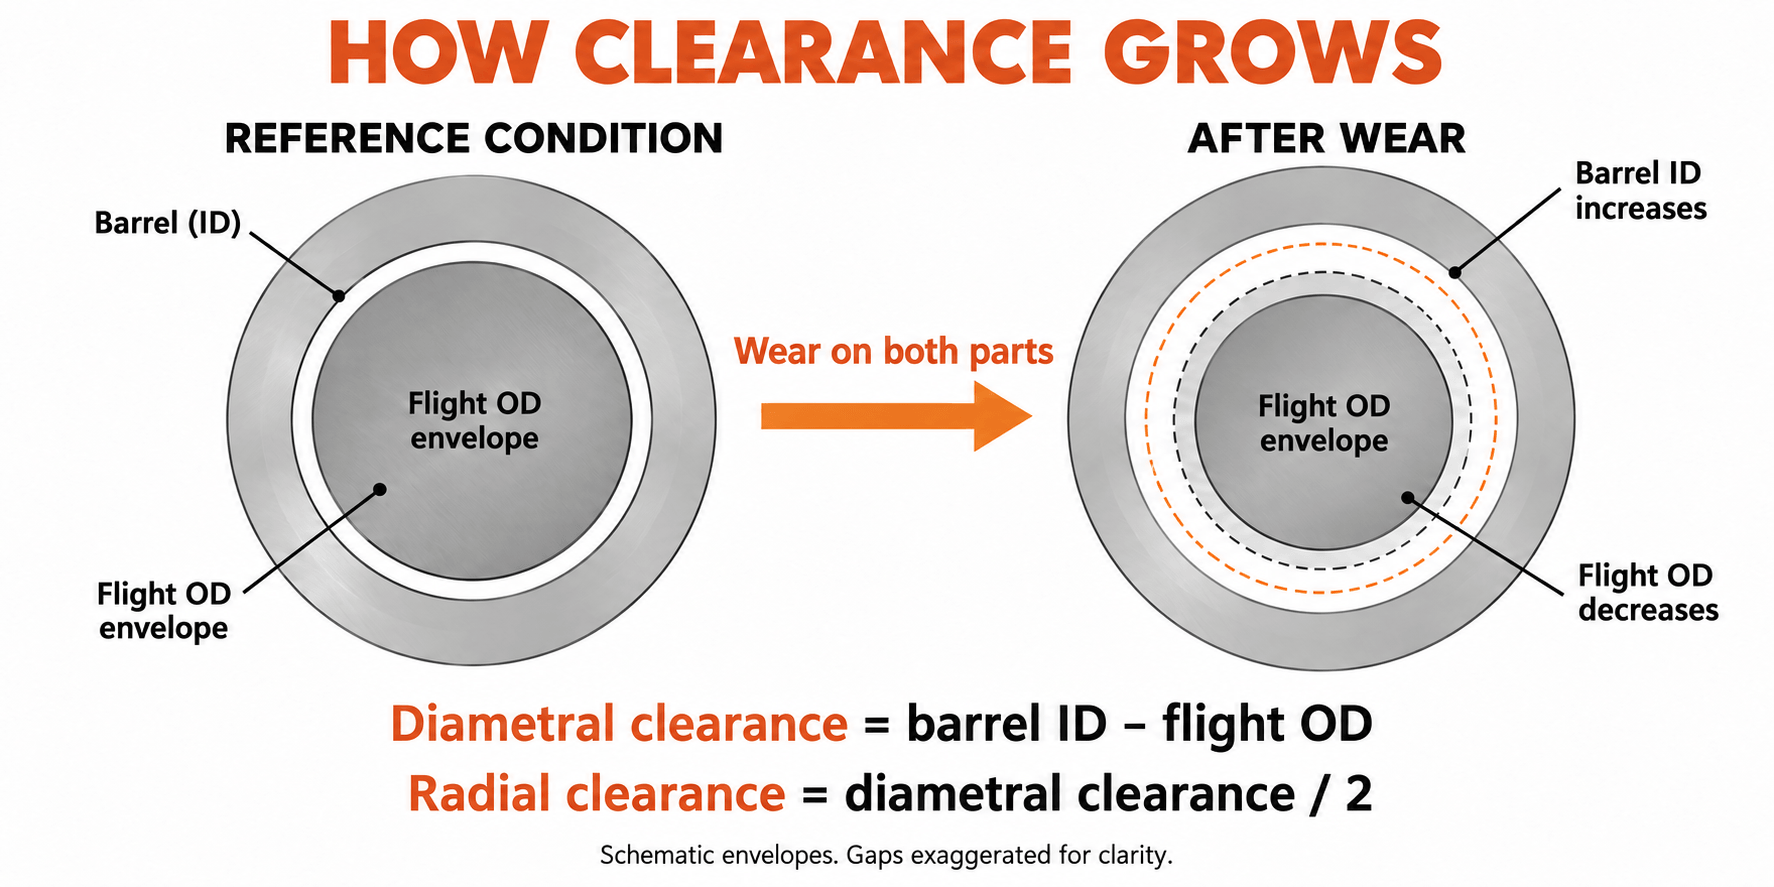
V každej správe zachovajte konvenciu jednotky a povolení. Zníženie OD o 0,10 mm predstavuje stratu radiálneho letu 0,05 mm. Zámena týchto veličín zmení interpretované opotrebenie dvojnásobne.
Čo sme namerali na projekte výmeny 90 mm
Pri projekte výmeny EJS za nominálny 90 mm jednozávitovkový extrudér na spracovanie PP s 30 % hmotn. uhličitanu vápenatého bola prvotnou požiadavkou zákazníka vyššia tvrdosť. Pred špecifikovaním výmeny sme skontrolovali kompletné zloženie, pôvodný výkres a rozmery starých dielov. Pozdĺž osi sme zladili aj meracie stanice skrutiek a valcov.
Na jednej stanici meracej sekcie bol priemer starého letu 89,65 mm a vnútorný priemer hlavne 90,25 mm. Priemerový rozdiel bol 0,60 mm, čo dáva studenú radiálnu vôľu 0,30 mm. Pri pohľade na samotnú skrutku by zostala polovica otázky vhodnosti nezodpovedaná: súčasťou meraných podmienok bol aj vývrt hlavne.
V špecifikácii výmeny bola použitá skrutka 38CrMoAlA s tvrdonávarom Colmonoy 83 a telo hlavne 42CrMo s výstelkou EJS04. Na tejto zodpovedajúcej stanici bol priemer nového letu 89,95 mm a vnútorný priemer hlavne 90,15 mm. Ich rozdiel bol 0,20 mm, čo dáva 0,10 mm studenú radiálnu vôľu špecifikovanú na výkrese.
| Meranie úseku merania | Staré diely | Náhradné diely |
|---|---|---|
| Let OD | 89,65 mm | 89,95 mm |
| ID hlavne | 90,25 mm | 90,15 mm |
| Diametrálna vôľa | 0,60 mm | 0,20 mm |
| Studená radiálna vôľa | 0,30 mm | 0,10 mm |
Na tejto stanici sme obnovili špecifikované uloženie, zníženie radiálnej vôle o 0,20 mm. Ostatné stanice a rozhrania strojov vyžadujú vlastné kontroly. Výkres oddelil materiály skrutky a valca, chránené oblasti a požiadavky na kontrolu, takže rozhodnutie o výmene sa týkalo geometrie aj tvrdosti. Toto je meracia disciplína, ktorú potrebuje posúdenie životnosti predtým, ako môže opakované namerané hodnoty zmeniť na trend.
Počítajte s nerovnomerným opotrebovaním
Zmerajte viacero uhlov na každom priereze hlavne a zachovajte si jednotlivé hodnoty vrátane ovality. Vypočítaná kruhová vôľa úplne nepopisuje jednostranné poškodenie, hádzanie alebo deformovaný vývrt. V prípade dvojitých skrutiek sa kontrola musí týkať aj geometrie dvojitého vŕtania a vzájomného záberu výrobcu OEM; jediný vzorec s kruhovým vývrtom nemôže nahradiť toto hodnotenie.
Postupujte podľa pokynov výrobcu stroja na izoláciu, uvoľnenie tlaku, manipuláciu a odstránenie. Majte podporu kvalifikovaného personálu a skontrolujte diely. Hlásenie o opotrebovaní by nemalo závisieť od škodlivého čistenia, improvizovaného prístupu alebo nepodporovaného zdvíhania.
5. Vypočítajte mieru opotrebovania z opakovaných kontrol
Jedna kontrola stanoví aktuálne rozmery. Intervalovú frekvenciu stanovujú dve porovnateľné kontroly. Ďalšie kontroly ukazujú, či sa táto sadzba mení. Hodiny používania rovnakého súboru komponentov medzi kontrolami, nie celkový vek stroja alebo zmes rôznych náhradných dielov.
Pre každú stanicu vypočítajte nárast radiálnej vôle v mm za 1 000 prevádzkových hodín:
Rýchlosť = (aktuálna radiálna vzdialenosť - predchádzajúca radiálna vzdialenosť) / hodiny medzi kontrolami × 1 000
Toto je kombinovaná miera klírensu a rastu. Ak chcete zistiť, ktorý komponent prispieva, vypočítajte radiálnu stratu skrutky ako(predchádzajúci OD - súčasný OD) / 2a radiálny rast hlavne ako(aktuálne ID - predchádzajúce ID) / 2. Keď sa umiestnenie, orientácia a podmienky kontroly zhodujú, tieto dve zmeny sa sčítajú so zvýšením vôle.
Prečítajte si nedávny interval samostatne
Zvážte predpokladaný denník kontroly pre jednu stanicu s kruhovou obálkou. Tieto rozmery vysvetľujú výpočet; nie sú výsledkom prevádzkovej životnosti EJS ani akceptačnou špecifikáciou.
| Hodiny od inštalácie | Let OD | ID hlavne | Radiálna vôľa | Hodnotiť od predchádzajúceho čítania |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Základná línia |
| 2 000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1 000 h |
| 4 000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1 000 h |
Počas celých 4 000 hodín je priemer 0,025 mm/1 000 h. Posledný interval je rýchlejší, 0,03 mm/1 000 h. Ak by sa použil iba priemer za celý život, táto zmena by sa skryla. Preskúmajte dôvod a na plánovanie použite vhodne konzervatívnu nedávnu sadzbu.
Posledný interval sa tiež delí na 0,04 mm radiálneho úbytku skrutky a 0,02 mm radiálneho rastu valca. Spoločne vysvetľujú nárast vôle o 0,06 mm. To dáva tímu údržby užitočnejšiu otázku ako to, ktorý komponent sa zvyčajne opotrebováva ako prvý: ktorý komponent prispieva k tejto linke?
Pred prognózou odmietnite falošný trend
Malé zjavné zníženie vôle neznamená, že sa vrátil opotrebovaný kov. Skontrolujte polohu merania, teplotu, čistotu, nastavenie prístroja a opakovateľnosť operátora. Ak je zmena v rámci neistoty metódy, nahláste ju ako nevyriešenú namiesto výpočtu nekonečnej alebo zápornej zostávajúcej životnosti.
Ponechajte trend každej stanice oddelený. Nízky priemer po celej dĺžke môže skrývať poškodený mixér, prechod alebo miesto vypúšťania. Zaznamenajte trhliny, jamky a stratu nánosov popri rozmeroch; tieto podmienky si môžu vyžadovať zásah, aj keď výpočet klírensu a rastu vyzerá skromne.
6. Premeňte mieru opotrebovania na plán výmeny
Miera opotrebovania predpovedá čas dosiahnutia špecifikovaného stavu iba vtedy, ak prevádzkové podmienky zostanú primerane porovnateľné. Najprv sa dohodnite na plánovacom limite s použitím príslušných servisných limitov OEM, stavu dielu a výkonnosti procesu, ktorú musí linka poskytnúť. Tolerancia novej časti definuje nové uloženie; nedefinuje automaticky maximálne servisné povolenie.
Odhadnite hodiny na plánovací limit
Keď je rýchlosť vyjadrená v mm/1 000 h:
Odhadované zostávajúce hodiny = (plánovaná radiálna vzdialenosť – aktuálna radiálna vzdialenosť) / nedávna frekvencia × 1 000
Pokračujte v predpokladanom denníku vyššie. Pre tento výpočet predpokladajme, že inžiniersky tím zvolil radiálnu vôľu 0,30 mm ako koncový bod plánovania. Aktuálna hodnota je 0,20 mm, pričom do tohto koncového bodu zostáva 0,10 mm. Pri rýchlosti 0,03 mm/1 000 h sa odhaduje približne 3 300 prevádzkových hodín. Hodnota 0,30 mm je pre tento príklad predpokladom, nie všeobecným prahom výmeny.
Ak sa aktuálna frekvencia zdvojnásobí na 0,06 mm/1 000 h, rovnaká tolerancia dáva približne 1 700 hodín. Zvyšná hmotná rezerva sa nezmenila; očakávaný čas na jeho použitie. Ani jeden výsledok nechráni pred prasknutím, náhlym kontaktným poškodením alebo skôr neprijateľnou kvalitou produktu.
Obnovte výpočet pri zmene cla
Neextrapolujte záznam z čistej živice cez prepínač na plnený materiál. Označte zmenu a vytvorte nový intervalový trend. Za dôvod na preskúmanie prognózy považujte nový zdroj recyklátu, vyššiu náplň plniva, rozdielnu potrebu tlaku alebo pretrvávajúce prevádzkové prispôsobenie.
Ak neexistujú žiadne merania nového stavu, použiteľný riadený výkres môže pomôcť posúdiť aktuálne rozmery. Nedá sa dokázať, aké veľké opotrebovanie nastalo počas neznámeho obdobia. Urobiť aktuálnu inšpekciu ako referenciu pre následné porovnateľné inšpekcie; nevymýšľajte historickú sadzbu len z nominálneho priemeru.
Pracujte dozadu od vypnutia
- Identifikujte stanicu alebo stav, ktorý riadi zásah, vrátane akéhokoľvek skoršieho kvalitatívneho alebo bezpečnostného obmedzenia.
- Preveďte odhadované prevádzkové hodiny na kalendárny čas pomocou plánovaného plánu výroby vrátane odstávok.
- Potvrďte výkres, formuláciu a či je potrebná oprava alebo nový diel.
- Získajte aktuálne časy výroby, kontroly a dopravy pre aktuálnu objednávku.
- Rezervovať inštalačnú kapacitu a vytvoriť rezervu pre neistotu prognózy a riziko dodávky.
Vyberte ďalšiu kontrolu pred očakávaným zásahom s jej intervalom založeným na trende opotrebovania a kritickosti výroby. Rýchlo sa meniaci trend si vyžaduje skoršie prehodnotenie. Predpoveď je vstup na plánovanie údržby, nie povolenie prejsť cez výstražné značky.
7. Vymeňte skrutku, valec alebo oboje?
Vyhodnoťte vhodnosť ako pár, ale nepredpokladajte, že obe časti musíte zakúpiť spolu. Ako náhradná skrutka môže byť vhodná zvuková hlaveň. Opotrebovaný valec môže zanechať nadmernú vôľu okolo novej skrutky od prvého chodu. Na rozhodnutie je potrebná nameraná mapa vŕtania, navrhované rozmery skrutiek a stav zadržaného komponentu.
| rozhodnutie | Pred pokračovaním sú potrebné dôkazy |
|---|---|
| Pokračujte a sledujte | Schválené rozmery a stav, prijateľný produkt, stabilný proces a plánované prehodnotenie |
| Prestavte alebo vymeňte iba skrutku | Opraviteľná alebo vymeniteľná geometria skrutky, vhodný valec a overené výsledné lícovanie |
| Opravte alebo vymeňte iba hlaveň | Vhodne uchytená skrutka, konštrukčne schválené riešenie hlavne a skontrolované zarovnanie |
| Oslovte obe časti | Obe sú mimo prijateľného stavu alebo ich kombinovaná geometria nemôže spĺňať požadované prispôsobenie |
Skontrolujte, čo by obnova obnovila
Pred prijatím návrhu opravy identifikujte obnovené rozmery, pracovnú zliatinu, chránenú oblasť a požiadavky na kontrolu. Posúďte jadro, rovnosť, praskliny a predchádzajúce opravy. Nepredpokladajte, že ďalšia aplikácia tvrdého návaru robí celú skrutku novou.
Podobne zväčšenie vývrtu hlavne prostredníctvom obrábania nemôže samo osebe obnoviť jeho pôvodnú vôľu. Akákoľvek zmena si vyžaduje kompatibilnú geometriu skrutky a uskutočniteľný dizajn opravy hlavne. Potvrďte schopnosť opravy a vhodnosť jednotlivého dielu predtým, ako z neho urobíte preferovanú cestu.
Porovnajte užitočnú produkciu, nie len fakturovanú cenu
Odhadnite náklady na pokračovanie až do navrhovanej odstávky: stratený predajný výkon, ďalší šrot, dodatočná energia a akékoľvek narušenie plánu. Vyhnite sa započítaniu tej istej straty dvakrát, ako je strata hodnoty produktu a jeho plný výnos z predaja. Pri oprave alebo výmene použite vlastné náklady továrne a skutočné cenové ponuky.
Oprava môže byť atraktívna, keď jadro a geometria sú vhodné a obnovená špecifikácia spĺňa povinnosť. Nová výroba môže byť výhodnejšia po štrukturálnom poškodení, zmene receptúry alebo nevhodnom pôvodnom dizajne. Zaznamenajte si, prečo by mala zvolená trasa vyriešiť problém, a nie jednoducho opakovať predchádzajúci nákup. TheEJS sprievodca kupujúcimstanovuje informácie o výkrese a kontrole, ktoré sa majú zahrnúť do náhradnej špecifikácie.
8. Predĺžte životnosť bez skrývania problému
Priraďte každý preventívny zásah k pozorovanému riziku. Kovová kontaminácia vyžaduje kontrolu predtým, ako sa dostane k skrutke, použitím vhodných postupov separácie a manipulácie s materiálom. Zaradené sito na taveninu má inú polohu a funkciu; nemôže zabrániť tomu, aby kontaminanty najskôr prešli cez protiprúdové časti závitovky.
Pre zmenené formulácie skontrolujte pracovné zliatiny a geometriu tavenia pred zvýšením dopytu po výrobe. Pre trvalé jednostranné bodovanie preskúmajte zarovnanie, podpery hlavne a stav skrutiek. V prípade opakujúcich sa usadenín skontrolujte skôr podmienky spracovania materiálu a postup čistenia stroja, než aby ste každú tmavú značku považovali za rozmerové opotrebovanie.
Pred otáčaním postupujte podľa pokynov výrobcu OEM na zahrievanie a namáčanie. Používajte metódy čistenia kompatibilné s metalurgiou komponentov. Ak poruchy vykurovania alebo chladenia ovplyvnili prevádzku, opravte ich skôr, ako posúdite, či je náhradný materiál dostatočný. Tieto akcie sa týkajú operačného prostredia; neoprávňujú na predĺženie kontrolného intervalu, keď merania ukazujú zrýchľujúce sa opotrebovanie.
Použite históriu meraní
Dajte každej skrutke a hlaveň samostatnú identitu. Udržujte základné rozmery, históriu opráv a pracovnú zliatinu pripojenú k tejto identite, keď sa diely presúvajú medzi strojmi. Po oprave alebo výmene začnite s novou rozmerovou referenciou a ponechajte si predchádzajúci záznam na porovnanie. Uložte fotografie s názvom stanice a orientáciou, aby neskoršia kontrola mohla nájsť rovnakú funkciu.
EJS dodáva materiálové certifikáty a inšpekčné správy pre svoje skrutkové sudy, ako je popísané nabimetalová produktová stránka. Uschovajte správu o rozmerovej kontrole so záznamom o inštalácii; je užitočnejší pre budúce rozhodnutia o nosení ako samotný popis produktu.
Na posúdenie pošlite model stroja, kontrolovaný výkres, informácie o živici a výplni, hodiny na inštalovaných dieloch, zodpovedajúce hodnoty ID/OD, podmienky kontroly, fotografie poškodenia a výrobné príznaky. Zahrňte to, čo linka potrebuje dosiahnuť. KontaktovaťPriemysel EJSprisales@ejsscrewbarrel.coms týmto meracím balíkom, takže diskusia môže začať so skutočným prispôsobením a prevádzkou.
Pripravte si dopyt na meranie
Popíšte nainštalované diely a rozmery, ktoré máte. Tlačidlo otvorí koncept e-mailu pre EJS; pred odoslaním môžete pripojiť kresby a fotografie.
9. Často kladené otázky
Ako dlho vydrží závitovkový valec extrudéra?
Životnosť závisí od receptúry, konštrukcie, geometrie, zaťaženia a výkonu požadovaného od linky. Ak chcete odhadnúť zostávajúcu životnosť, zopakujte zodpovedajúce merania skrutky a valca, vypočítajte aktuálnu mieru opotrebovania a premietnite ju do schváleného plánovacieho limitu pri kontrole výrobných trendov.
Vydrží bimetalová skrutka vždy dlhšie?
Vhodne zvolená bimetalová pracovná zliatina môže riešiť abrazívne alebo korozívne pôsobenie. Samotný názov konštrukcie nezaručuje dlhšiu životnosť. Stále záleží na kompatibilite zliatiny, geometrii, usporiadaní a prevádzkových podmienkach; hrúbka vrstvy nie je multiplikátorom životnosti.
Opotrebuje sa najskôr skrutka alebo hlaveň?
Každý z nich môže kontrolovať rozhodnutie o nahradení. Zmerajte vonkajší priemer letu a priemer valca na zodpovedajúcich staniciach, potom oddeľte radiálnu stratu skrutky od radiálneho rastu hlavne. Neaplikujte pomer životnosti skrutky k valcu iného stroja bez porovnateľnej konštrukcie a prevádzkových dôkazov.
V akej vôli by sa mala vymeniť skrutka a hlaveň?
Použite príslušné limity služieb OEM a rozhodnutie schválené inžiniermi na základe stavu komponentov, kvality produktu a výkonnosti výroby. Uveďte, či je limit radiálny alebo diametrálny. Jedna milimetrová hodnota alebo násobok vôle nevyhovuje každému priemeru a aplikácii.
Môžem odhadnúť zostávajúci život bez novej základnej línie?
Môžete skontrolovať aktuálny stav podľa platných výkresov a servisných limitov. Na výpočet nameranej miery opotrebovania použite aktuálnu kontrolu ako referenciu a zopakujte ju po známom prevádzkovom intervale za porovnateľných podmienok. Neznámy pôvodný stav nemôže stanoviť spoľahlivú historickú mieru.
Je potrebné vymeniť skrutku a hlaveň spolu?
Nie. Obidva sa musia posúdiť, ale výmena jedného môže byť vhodná, ak je zachovaný komponent vhodný a výsledná zhodná vôľa spĺňa schválenú požiadavku. Ak sú obe poškodené alebo je uloženie neprijateľné, oslovte obe.