Kompresný pomer vytláčacej skrutky opisuje zmenšenie objemu kanála z podávacej časti do dávkovacej časti. Na konvenčnej skrutke s porovnateľným stúpaním a geometriou kanála poskytuje užitočnú aproximáciu hĺbka podávacieho kanála vydelená hĺbkou dávkovacieho kanála. Vyberte si náhradu z kompletného výkresu a skutočných podmienok posuvu, nie zo samotného pomeru: dve skrutky označené 3:1 môžu mať rôzne hĺbky kanála a profily prechodu.
Autor:Priemysel EJS
- Vypočítajte hĺbku kanála z priemeru závitovky a priemeru koreňa, nie z vývrtu hlavne.
- Pred akceptovaním dvoch skrutiek ako ekvivalentu porovnajte absolútne hĺbky a dĺžky zón.
- Popíšte materiál vstupujúci do násypky vrátane tvaru prebrúsenia a naloženia.
- Pred zmenou pomeru preskúmajte podávanie, tavenie, obmedzenie a opotrebovanie.
- Overte náhradu pomocou stabilných výrobných meraní, nie iba nastavením otáčok.
Čo meria kompresný pomer skrutiek?
Bežná jednoduchá závitovka má podávaciu časť, prechodovú časť a dávkovaciu časť. Napájací kanál prijíma pevný materiál; prechod mení geometriu kanála s vývojom topenia; dávkovacia sekcia dopravuje taveninu smerom k vypúšťaniu. Kompresný pomer popisuje geometrický vzťah medzi začiatkom a koncom tohto procesu. Nemeria tlak v matrici, hustotu produktu ani účinnosť motora.
Pre jednoduchú skrutku s konštantným stúpaním je dielenský výpočet:
Kompresný pomer ≈ hĺbka podávacieho kanála / hĺbka dávkovacieho kanála
Všeobecnejšia definícia porovnáva objemy kanálov s ekvivalentnými letmi. Hĺbková skratka potrebuje porovnateľnú geometriu rozstupu a kanála. Ak sa tieto zmeny zmenia, použite nákres na vyhodnotenie príslušných objemov namiesto toho, aby ste pomer hĺbky považovali za presný objemový výsledok.Allan Griff vysvetlenie geometrie skrutkyrobí toto rozlíšenie a varuje pred spoliehaním sa na pomer bez skutočných hĺbok.
L/D popisuje niečo iné: efektívna pracovná dĺžka delená vonkajším priemerom skrutky. Pracovná dĺžka 2 700 mm a priemer 90 mm poskytujú pomer 30:1. Potvrďte, kde výrobca začína a končí túto pracovnú dĺžku. Predĺženie pohonu patrí k mechanickému výkresu, ale nemalo by sa ticho stať dodatočnou dĺžkou spracovania.
V špecifikácii „90 mm, 30:1, 3:1“ preto chýbajú podstatné informácie. Neidentifikuje hĺbku podávania, hĺbku dávkovania, dĺžku prechodu, zmeny sklonu alebo geometriu miešania. Požiadajte o tieto rozmery pred porovnaním ponuky výmeny s nainštalovanou skrutkou. Širší kontrolný zoznam nákupu nájdete naVedenie valca závitovky extrudéra EJS.
Ako vypočítať kompresný pomer z výkresu skrutky
Začnite s konvenčným dizajnom s jedným štartom, ktorého prívodné a dávkovacie kanály majú porovnateľnú geometriu rozstupu a letu. Nájdite časť s konštantnou hĺbkou každej sekcie. Neodčítajte údaje o posuve vo vnútri kužeľa alebo odčítanie z mixéra, reliéfu alebo poškodeného okraja.
Pre každé miesto vypočítajte hĺbku radiálneho kanála:
Hĺbka kanála = (vonkajší priemer letu − priemer koreňa) / 2
Delenie dvomi je dôležité, pretože obe merania sú priemery. Použitie rozdielu priemerov priamo zdvojnásobí uvádzanú hĺbku, aj keď chyba môže zmiznúť, keď sa rozdelia dve rovnako nesprávne hĺbky. Pomer môže vyzerať správne, zatiaľ čo výrobné rozmery sú nesprávne.
Spracovaný príklad 90 mm
Nasledujúce rozmery sú predpokladaný príklad výpočtu, nie odporúčaná konštrukcia skrutky alebo výrobná skúška.
| Rozmer | Sekcia krmiva | Sekcia merania |
|---|---|---|
| Vonkajší priemer letu | 90 mm | 90 mm |
| Priemer koreňa | 72 mm | 84 mm |
| Vypočítaná hĺbka kanála | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Približný kompresný pomer | 9/3 = 3:1 | Rovnaký výpočet hĺbkového pomeru |
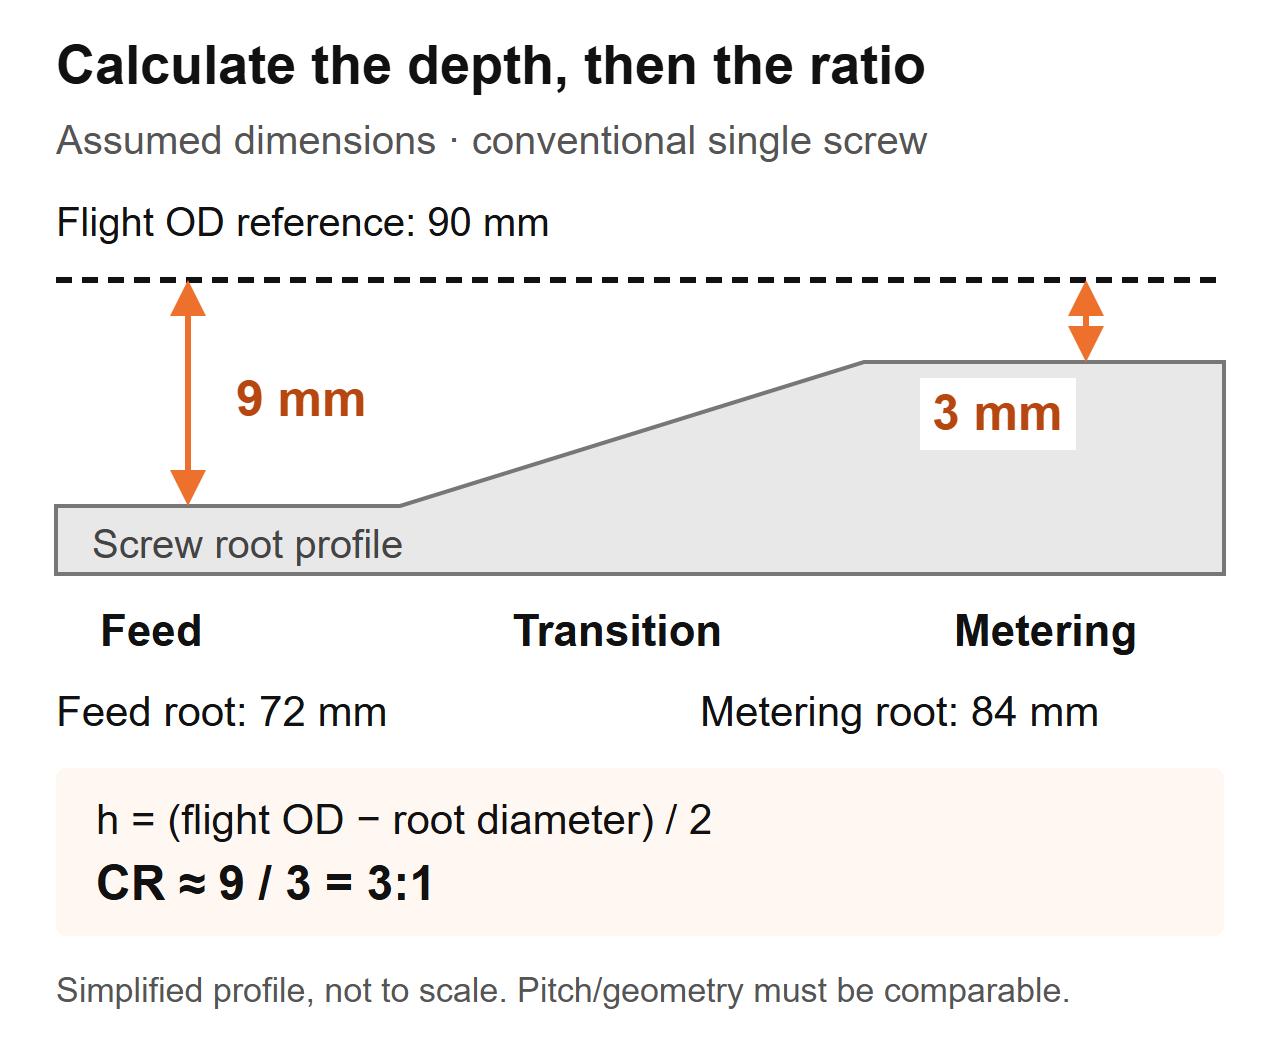 Schéma výpočtu: predpokladané rozmery pre konvenčnú skrutku. Profil je zjednodušený a nie je výrobným výkresom.
Ak kontrolujete odstránenú skrutku, zaznamenajte si spolu axiálne umiestnenie, nameraný priemer závitu a priemer koreňa. Dodržujte postup izolácie a bezpečného odstránenia stroja, vyčistite komponent bez toho, aby ste zmenili povrchy, a použite vhodné kalibrované nástroje. Metódu merania a akceptačné kritériá nech určí kontrolný postup výrobcu.
Nenahrádzajte vnútorný priemer valca vonkajším priemerom letu. Tento výpočet zahŕňa vôľu medzi skrutkou a hlavňou. Na opotrebovanej časti nepredpokladajte, že nameraná geometria stále zodpovedá pôvodnému návrhu: zmenšený priemer letu mení výpočet hĺbky. Získajte originálny výkres a zmerajte opotrebovanie hlavne. TheSprievodca životnosťou EJSvysvetľuje, prečo záleží na zhodných rozmeroch skrutky a valca.
Prečo dve skrutky 3:1 môžu fungovať inak
Pomer neidentifikuje veľkosť ani jedného kanála. V rovnakom predpokladanom 90 mm príklade by druhá závitovka mohla mať pätku posuvu 84 mm a pätku dávkovača 88 mm. Jeho hĺbky by boli 3 mm a 1 mm, takže jeho hĺbkový pomer by bol tiež 3:1. Nebola by to rozmerová kópia skrutky 9 mm/3 mm.
| Porovnávacia položka | Predpokladaná skrutka A | Predpokladaná skrutka B | Čo môže kupujúci stanoviť |
|---|---|---|---|
| Vonkajší priemer letu | 90 mm | 90 mm | Rovnaký menovitý priemer skrutky |
| Hĺbka podávacieho kanála | 9 mm | 3 mm | Odlišná absolútna geometria posuvu |
| Hĺbka meracieho kanála | 3 mm | 1 mm | Odlišná absolútna geometria dávkovania |
| Približný pomer hĺbky | 3:1 | 3:1 | Rovnaký pomer, nie rovnaké skrutky |
| Dĺžka a rozstup prechodu | Neuvedené | Neuvedené | Porovnanie výkonu zostáva neúplné |
Tento príklad podporuje iba rozmerový záver. Nestanovuje rozdiel v priepustnosti, rozdiel teplôt taveniny alebo ktorá skrutka by mala poháňať vašu živicu. Tieto otázky si vyžadujú zostávajúcu geometriu a prevádzkové podmienky.
Čo kontrolujeme, keď sa náhrada uvádza s rovnakou špecifikáciou
Pri výmene EJS mali dve skrutky rovnaký priemer, L/D a kompresný pomer 3:1, ale jedna bežala čisto, zatiaľ čo druhá prehrievala zmes citlivú na teplo. Ich prechodové úseky začínali v rôznych polohách a mali rôzne dĺžky. Porovnávame teda profil zóny, nielen čísla na cenovej ponuke.
Na náhradnom výkrese vyznačte, kde končí časť podávania a kde začína dávkovanie. Potom porovnajte hĺbku v tomto intervale. Pomer dáva koncové body; profil ukazuje, ako sa kanál medzi nimi mení. Ani jedno nie je náhradou toho druhého.
To je tiež dôvod, prečo je „zvýšenie kompresie“ neúplný návrhový pokyn. Zvýšenie hĺbky posuvu a zníženie hĺbky dávkovania zvyšuje pomer, ale mení rôzne časti skrutky. Zadajte, ktorá dimenzia sa zmení, čo zostane nezmenené a ktorý meraný problém má zmena riešiť. V opačnom prípade môže dodávateľ a výrobný tím diskutovať o rôznych modifikáciách.
Ako živica, forma krmiva a plnivá ovplyvňujú rozhodnutie
Názov polyméru nie je úplná špecifikácia krmiva. Zaznamenajte triedu, prísady, formu častíc, prípravu vlhkosti a konzistenciu zmesi. Pelety, brúsená hrana a nepravidelné vločky môžu niesť rovnaký názov polyméru, pričom sa správajú odlišne na vstupnom hrdle.Diskusia Jima Franklanda o kompresnom pomerepovažuje za dostatočné selekčné pravidlo spoločné dávkovanie a tavenie, vrátane objemovej hmotnosti a trenia, namiesto úpravy typu živice.
Prvá otázka, ktorú si kladieme pri zmene feedu
Dopyt EJS zahŕňal 90 mm skrutku, 30:1 L/D a kompresný pomer 3:1. Linka mala prudký tlak a nekonzistentnú hrúbku steny a počiatočná požiadavka bola skopírovať údajne opotrebovanú skrutku. Spýtali sme sa, čo teraz vstúpilo do násypky v porovnaní s pôvodným výrobným nastavením. Rastlina začala primiešavať svoj vlastný okrajový okraj do krmiva. Táto zmena patrila do špecifikácie náhrady predtým, ako bol prijatý nezmenený výkres.
Pre svoju vlastnú líniu zbierajte reprezentatívne vzorky krmiva a neopisujte všetko ako „recyklovaný plast“. Zmerajte sypkú hmotnosť pomocou definovanej nádoby, metódy plnenia a postupu váženia. Zaznamenajte, či bol materiál voľne nasypaný alebo zhutnený; neporovnávajte dva výsledky získané rôznymi metódami. Zahrňte fotografie s mierkou a poznačte si metódu miešania.
| Stav krmiva | Informácie na zber | Dizajnová otázka na vyriešenie |
|---|---|---|
| Panenské pelety | Trieda, tvar peliet, príprava a aktuálne stabilné nastavenia | Je zavedená geometria ešte vhodná na túto povinnosť? |
| Zmes pelety/brúska | Pomer zmesi, nátierka veľkosti častíc, konzistencia sypnej hmotnosti | Zostáva podávanie konzistentné počas celého cyklu? |
| Orezanie vločiek alebo okrajov filmu | Tvar, spôsob podávania, preklenovacie pozorovania a objemová hmotnosť | Môže materiál spoľahlivo vstúpiť a naplniť podávaciu časť? |
| Prášok alebo suchá zmes | Formulácia, tokové správanie a detaily kŕmneho systému | Je usporiadanie podávania vhodné pre tento materiál? |
| Plnená zmes | Typ a pomer plniva, príprava a história opotrebovania | Aké sú požiadavky na tavenie, teplo a opotrebovanie spolu? |
Nečítajte túto tabuľku, pretože „nižšia objemová hustota si vždy vyžaduje vyšší pomer“. Zmena geometrie nemôže automaticky opraviť premostenie, segregáciu alebo nekonzistentný podávač. Odolnosť proti opotrebovaniu by sa nemala vyberať ani z kompresného pomeru. SkontrolujteEJS sprievodca materiálom hlavne pre skrutkysamostatne pri zmene formulácie.
Príliš vysoká alebo príliš nízka? Pred výmenou skrutky diagnostikujte proces
Tlakové rázy, neroztopené častice a stúpajúca teplota taveniny sú dôvodmi na preskúmanie. Nie sú to merania kompresného pomeru. Užitočnou diagnostickou sekvenciou je zistiť, či porucha začína pri podávaní, tavení, obmedzení po prúde alebo opotrebovanej mechanickej geometrii.
Najprv porovnajte so stabilným historickým chodom s použitím rovnakého materiálu a produktu. Udržujte matricu, usporiadanie sita a miesta merania konzistentné. Spoločne zaznamenávajte skutočný výkon, rýchlosť skrutky, teplotu taveniny, tlak, zaťaženie pohonu a viditeľné chyby. Samotné nastavenia teploty suda neurčujú teplotu taveniny.
| Pozorovanie | Kontroly pred zmenou geometrie | Dôkazy, ktoré treba uviesť v žiadosti |
|---|---|---|
| Tlak a výkon kolíšu | Zásobovanie násypky, premostenie, konzistencia podávača, zmeny a obmedzenia zmesi | Časovo vyrovnané záznamy o rýchlosti, tlaku a výstupe |
| Objavujú sa neroztopené častice | Rýchlosť posuvu, podmienky tavenia, zmeny živice, prevádzková rýchlosť a profil skrutky | Ukážky alebo fotografie spojené so zaznamenaným operačným bodom |
| Teplota taveniny je nadmerná | Aktuálne čítanie taveniny, rýchlosť, obmedzenie, chladenie a stav mixéra | Metóda merania, umiestnenie a stabilné údaje |
| Výkon klesá pri nezmenených otáčkach | Skutočný prívod krmiva, stav živice, matrica/sitá a zodpovedajúce opotrebovanie skrutky/hlavne | Výkon na otáčky plus záznamy o údržbe a meraní |
| Zvyšujú sa čierne škvrny alebo zmena farby | História materiálu, stagnujúce oblasti, podmienky pobytu a čistenie | Vzor defektu a kedy sa objaví v behu |
Prečo vyšší pomer nie je automatickým zlepšením
Lin Jin a Mark A. Spalding oznámili kontrolovanú štúdiu LLDPE s použitím 2,5-palcového extrudéra a piatich kompresných pomerov, od 2,0 do 3,6. Hĺbka merania zostala 0,125 palca, zatiaľ čo hĺbka posuvu sa zmenila. Pri 110 až 150 otáčkach za minútu závitovky s vyšším pomerom produkovali teploty taveniny asi o 5 až 10 °C vyššie ako konštrukcie s nižším pomerom. Toto sú výsledky pre toto zariadenie, živicu a experiment, nie predpoveď teploty pre výmenu EJS. Pozrite si autorovštúdia kompresného pomeru.
Samostatnýpríklad riešenia problémov od Marka A. Spaldingaopisuje 6-palcovú dvojstupňovú vytláčaciu skrutku ABS s pomerom prvého stupňa 3,1. Netavený materiál upchal špirálovú priehradu; navrhovaná náhrada znížila tento pomer na 2,5. Toto bola špecifická konštrukčná reakcia na problém s tavením, nie univerzálne odporúčanie ABS.
Použite tieto príklady na zostavenie technickej otázky: môže skrutka roztaviť pevné látky, ktoré prijíma, v požadovanom prevádzkovom bode? Nepremieňajte ani jeden príklad na všeobecnú tabuľku pomeru živice a ani na predpokladaný výsledok výkonu EJS.
Keď jedno číslo kompresného pomeru nestačí
Jednoduché porovnanie hĺbky posuvu/hĺbky dávkovania patrí k definovanej geometrii skrutky. Pred použitím zistite typ skrutky a usporiadanie podávania. Pomer uvedený pre jeden dizajn nemusí znamenať to isté pre iný.
Bariérová skrutka rozdeľuje materiál na pevné a taveninové kanály. Jeho popis si vyžaduje usporiadanie kanálov a geometriu bariéry, nielen dve konvenčné merania koreňov. Odvzdušnená dvojstupňová skrutka má viac ako jednu fázu spracovania; opýtajte sa, ktorý stupeň popisuje uvedený kompresný pomer. Oblasť odvzdušňovania a čerpacia časť po prúde musia byť vyhodnotené ako súčasť tohto kompletného návrhu.Griffova diskusia o dizajne skrutkypokrýva bariérové kanály, dvojstupňové skrutky a odlišné správanie pri podávaní drážkovaných sudov.
Rovnako rozlišujte povodňové kŕmenie od riadeného alebo hladového kŕmenia. Režim podávania napíšte do špecifikácie. V opačnom prípade môže dodávateľ posúdiť úplný prívodný kanál, zatiaľ čo inštalovaný proces poskytuje riadený hmotnostný tok. Toto je okrajová podmienka na objasnenie, nie dôvod na uplatnenie iného univerzálneho pomeru.
Dvojzávitovkové extrudéry tiež potrebujú svoju vlastnú geometriu a popis procesu. Neaplikujte konvenčnú skratku pre hĺbku jednej skrutky na do seba zapadajúci pár a predpokladajte, že zachytáva úplné správanie pri stlačení. Uveďte usporiadanie skrutiek, režim otáčania, profil prvku alebo letu a výkres výrobcu.
Ak je špecifikácia nejasná, použite tieto otázky:
- Ide o konvenčné, bariérové, dvojstupňové alebo dvojskrutkové prevedenie?
- Je uvedený pomer vypočítaný z hĺbok alebo objemov kanálov?
- Ktoré miesta podávania a dávkovania definujú výpočet?
- Mení sa výška tónu alebo usporiadanie kanálov medzi týmito miestami?
- Zodpovedá inštalovaný napájací systém konštrukčným predpokladom?
Špecifikácia by mala odpovedať na tieto otázky bez toho, aby strojník musel hádať. Ak nie, pred autorizáciou kópie získajte úplný profil. „3:1“ je užitočné, keď je známa jeho definícia a aplikácia.
Mali by ste skopírovať existujúcu skrutku alebo ju prerobiť?
Nezmenená výmena je rozumným východiskovým bodom, keď inštalovaná geometria poskytuje uspokojivú kvalitu a výkon, prevádzka sa nemení a namerané opotrebovanie vysvetľuje zhoršenie. Stáva sa slabšou voľbou, keď pôvodný problém existoval pred opotrebovaním, zmenilo sa zloženie alebo proces teraz beží mimo svoj predchádzajúci prevádzkový rozsah.
V cenovej ponuke oddeľte dve rozhodnutia: obnovenie pôvodných rozmerov a zmenu dizajnu spracovania. Opotrebovaná skrutka môže vyžadovať výmenu bez potreby iného kompresného pomeru. Naopak, rozmerovo zdravá skrutka už nemusí vyhovovať krmivu zavádzanému do zariadenia.

Pred porovnaním návrhov definujte zmenu
Poskytnite dodávateľovi písomné vyhlásenie o probléme: napríklad nestabilita tlaku po zmene formy podávania, namiesto toho, aby ste „potrebovali lepšiu skrutku“. Zahrňte základný výkres a prevádzkové záznamy. Požiadajte navrhovaný dizajn o identifikáciu zmenených hĺbok, dĺžok zón, rozstupu a akýchkoľvek prvkov miešania.
Kontrolu mechanického uloženia uchovávajte oddelene. Overte si pracovnú dĺžku, pripojenie na strane pohonu, montážne rozhrania a usporiadanie výtlaku oproti inštalovanej zostave. Väčšia pracovná dĺžka môže vyžadovať zmenu na úrovni stroja; nie je to bežný predpoklad výmeny drop-in. Vyššie označenie L/D na cenovej ponuke by malo spustiť kontrolu rozmerov, nie očakávanie zvýšenej kapacity.
Potom sa dohodnite na podmienkach porovnania a akceptačných kritériách. Pred skúškou definujte materiál, produkt, pracovné body, kontroly kvality a výrobné merania. Ak sa súčasne zmení niekoľko konštrukčných prvkov, skúška vyhodnotí úplnú výmenu; nemôže určiť, že výsledok spôsobil samotný kompresný pomer.
TheEJS extruder závitovkové valcové produktová stránkaje relevantným východiskovým bodom pre vyšetrovanie náhrady. Dodajte aktuálnu aplikáciu a výkres, aby sa diskusia týkala inštalovaného stroja a nie generického radu polymérov.
Čo poslať EJS a ako overiť náhradu
Užitočný dopyt umožňuje továrni pripojiť požiadavku na spracovanie k vyrobiteľnému výkresu. Pošlite pôvodnú špecifikáciu, aj keď si myslíte, že je nesprávna, potom zistite, čo sa zmenilo. Udržujte čísla revízií viditeľné, aby sa starý výkres v tichosti nestal výrobným návodom.
Uveďte nasledujúce informácie:
- Výrobca stroja, model, typ skrutky a odkazy na inštalované komponenty.
- Priemer letu, pracovná dĺžka, rozmery hnacieho konca a výkresy hlavne/rozhrania.
- Hĺbka podávania a dávkovania, hranice zón, profil sklonu a funkcie miešania.
- Kvalita živice, prísady, náplň plniva, forma krmiva a postup prípravy.
- Usporiadanie podávača, normálne otáčky, výstup, teplota taveniny a tlak.
- Vzorky defektov, história údržby a dostupné zodpovedajúce merania skrutky/hlavne.
- Požadovaná kvalita produktu a prevádzkové podmienky na prijatie.
Porovnajte stabilnú produkciu, nielen úspešný startup
Po inštalácii postupujte podľa pokynov dodávateľa stroja na bezpečné uvedenie do prevádzky. Potvrďte schválený materiál a nastavenie, nechajte proces stabilizovať a zbierajte hodnoty počas definovaného intervalu. Výstup zaznamenajte dohodnutou metódou váženia a nie odhadom z rýchlosti skrutky.
Pre porovnanie vypočítajte špecifický výkon ako nameraný hmotnostný výkon delený otáčkami za minútu. Udržujte jednotky výstupu viditeľné, napríklad kg/h na otáčky za minútu. Porovnajte túto hodnotu len s kvalitou, skutočnou teplotou taveniny, tlakom a zaťažením pohonu. Vyššie číslo neznamená zlepšenie, ak produkt nespĺňa špecifikácie alebo sa proces stane nestabilným.
| Skúšobný záznam | Nahrávajte dôsledne | Prečo je to užitočné |
|---|---|---|
| Krmivo | Trieda, šarža, zmes a príprava | Identifikuje zmeny, ktoré nesúvisia s geometriou |
| Operačný bod | Rýchlosť, nastavenie teploty a režim podávania | Umožňuje reprodukovateľnosť porovnania |
| Výroba | Časovaný hromadný výstup a prijateľný produkt | Oddeľuje celkovú produkciu od užitočnej produkcie |
| Podmienka procesu | Aktuálna teplota taveniny, tlak a zaťaženie pohonu | Odhaľuje kompromisy skryté samotným výstupom |
| Kvalita | Dohodnuté rozmery, vzhľad a kontroly chýb | Určuje, či náhrada spĺňa povinnosť |
Pri zmene pracovných bodov zopakujte porovnanie a ponechajte rovnaké miesta merania. Ak problém pretrváva, pošlite záznamy späť s revíziou výkresu a identifikátormi vzorky. KontaktovaťPriemysel EJSs týmto balíkom namiesto toho, aby ste požadovali zmenu kompresného pomeru bez definovanej príčiny.
Diskutujte o náhradnej skrutke
Popíšte nainštalovanú skrutku, skutočný problém s podávaním a spracovaním. Tlačidlo otvorí koncept e-mailu pre EJS; pred odoslaním môžete pripojiť kresby a fotografie.
Často kladené otázky
Aký je kompresný pomer vytláčacej skrutky?
Je to pomer objemu kanála s dávkovacou sekciou k objemu kanála s dávkovacou sekciou pri ekvivalentných letoch. Pre konvenčnú skrutku s porovnateľným stúpaním a geometriou kanála poskytuje užitočnú aproximáciu hĺbka posuvu vydelená hĺbkou dávkovania. Je to geometrický pomer, nie tlakový pomer alebo záruka výkonu.
Ako vypočítam kompresný pomer z priemerov koreňov?
Vypočítajte hĺbku každého radiálneho kanála ako vonkajší priemer letu mínus priemer koreňa, delené dvoma. Potom rozdeľte hĺbku posuvu hĺbkou dávkovania. Použite identifikované miesta podávania a dávkovania, konzistentné jednotky a vhodné priemery letu. Nepoužívajte priemer vývrtu hlavne alebo predpokladajte, že opotrebovaná skrutka stále zodpovedá pôvodnému výkresu.
Je skrutka 3:1 vhodná pre každú živicu?
Nie. Rovnaký pomer môže popisovať rôzne absolútne hĺbky kanálov a prechodové profily. Vhodnosť závisí aj od konkrétneho druhu, formy krmiva, doplnkových látok, spôsobu kŕmenia a prevádzkových podmienok. Začnite radšej s úplnou geometriou a definovanou výrobnou požiadavkou, než aby ste pomer považovali za univerzálne odporúčanie živice.
Zvyšuje zvýšenie kompresného pomeru výkon?
Nie nevyhnutne. Zmena hĺbky posuvu a zmena hĺbky dávkovania ovplyvňujú rôzne časti skrutky, aj keď obe zvyšujú pomer. Podmienky kŕmenia, tavenia a po prúde sa musia posudzovať spoločne. Pred rozhodnutím o výmene porovnajte stabilný nameraný výkon s kvalitou produktu, skutočnou teplotou taveniny, tlakom a zaťažením pohonu.
Môžu opotrebované skrutky spôsobiť problémy bez zmeny pomeru výkresu?
áno. Výkres opisuje zamýšľanú geometriu, nie súčasný stav. Zmerajte skrutku a valec v zodpovedajúcich polohách a porovnajte ich so schválenými pôvodnými rozmermi. Štítok kompresného pomeru nepopisuje pracovnú vôľu a kopírovanie tohto štítku nevyrieši problém s nemeraným opotrebovaním.
Môžem použiť rovnaký výpočet pre dvojskrutkové alebo bariérové konštrukcie?
Nepredpokladajte, že platí konvenčná jednokanálová skratka hĺbky. Najprv identifikujte usporiadanie kanálov, typ skrutky a miesta výpočtu. Bariérové kanály, stupňovité skrutky a do seba zapadajúce dvojité skrutky vyžadujú podrobnejší popis geometrie. Pred použitím v špecifikácii náhrady sa opýtajte projektanta, ktoré objemy alebo hĺbky definujú uvedený pomer.