Autor:Priemysel EJS
- Začnite s defektom a prevádzkovými záznamami, nie sľubovaným zvýšením výkonu.
- Samostatné problémy s tavením, miešaním, podávaním a mechanickým opotrebovaním.
- Špecifikujte hlavný let a bariérový let nezávisle na výkrese.
- Prispôsobte návrh inštalovanému sudu, systému podávania a dostupnej pracovnej dĺžke.
- Prijmite výmenu v stabilnej výrobe podľa špecifikácií v rámci dohodnutého prevádzkového rozsahu.
Ako konvenčné a bariérové skrutky zvládajú tavenie
Bežná trojzónová závitovka má podávaciu, prechodovú a dávkovaciu sekciu. V prechodovej časti sa pevný materiál a akumulačná tavenina delia o hlavný kanál. Bariérová skrutka pridáva sekundárne rameno, ktoré rozdeľuje časť taviacej časti na tuhé látky a kanály taveniny. Tavenina prechádza cez podrezaný bariérový let do kanála taveniny, keď pevné látky pokračujú vlastným kanálom.Rauwendaalovo vysvetlenie závoryopisuje toto oddelenie a meniace sa usporiadanie kanálov pozdĺž úseku bariéry.
Toto rozlíšenie identifikuje metódu návrhu, nie automatické hodnotenie výkonu. Geometria musí stále zodpovedať materiálu vstupujúceho do stroja a požiadavkám výroby. TheSHS Extrusion Training porovnaniepovažuje dizajn skrutky za kompromis medzi plastifikačnou kapacitou a šetrným spracovaním a opisuje konvenčnú aj bariérovú architektúru.
Ak súčasná skrutka produkuje prijateľný produkt v požadovanom prevádzkovom rozsahu, zdokumentujte túto základnú líniu pred zmenou jej architektúry. Ak sa kvalita zhoršuje len so zvyšujúcou sa požadovanou rýchlosťou, zaznamenajte, kde sa zhoršovanie začína a ktoré hodnoty procesu sa s tým menia. Vďaka týmto dôkazom je diskusia o dizajne užitočná; slová „vysoký výkon“ nie.
TheSprievodca kupujúcim závitovkového valca extrudéra EJSpokrýva širšiu špecifikáciu a proces výmeny. Toto porovnanie sa týka konvenčných a bariérových jednozávitovkových prevedení, nie výberu medzi jednozávitovkovými a dvojzávitovkovými strojmi.
Vzdialenosť medzi prekážkami si prečítajte oddelene od vzdialenosti hlavného letu
Dve dimenzie potrebujú samostatné názvy. Svetlá výška hlavného letu je medzera medzi vonkajším priemerom hlavného letu a vývrtom hlavne. Prieletová vzdialenosť je medzera nad sekundárnym letom. V typickom usporiadaní podrezanej bariéry má sekundárna lopatka menší vonkajší priemer, čo umožňuje tavenine prechádzať cez ňu. Sú to rôzne funkcie a mali by mať rôzne popisy výkresov.
Pre sústredné porovnanie rozmerov je radiálna vôľa:
Radiálna vôľa = (priemer otvoru hlavne − príslušný priemer letu) / 2
Tento výpočet popisuje nominálny vzťah medzi priemermi. Nevytvára najmenšiu lokálnu medzeru v excentrickej, poškodenej alebo nesprávne zarovnanej zostave, ani vôľu chodu pri teplote spracovania.
Príklad rozmerov, nie odporúčanie na obrábanie
Predpokladajme, že vývrt hlavne 90,10 mm, priemer hlavného letu 90,00 mm a priemer prekážkového priechodu 89,30 mm v porovnávanom mieste. Výsledná radiálna vôľa hlavného letu je 0,05 mm; radiálna vôľa letu bariéry je 0,40 mm. Tieto predpokladané hodnoty vysvetľujú aritmetiku a nie sú špecifikovanými toleranciami pre produkt EJS.
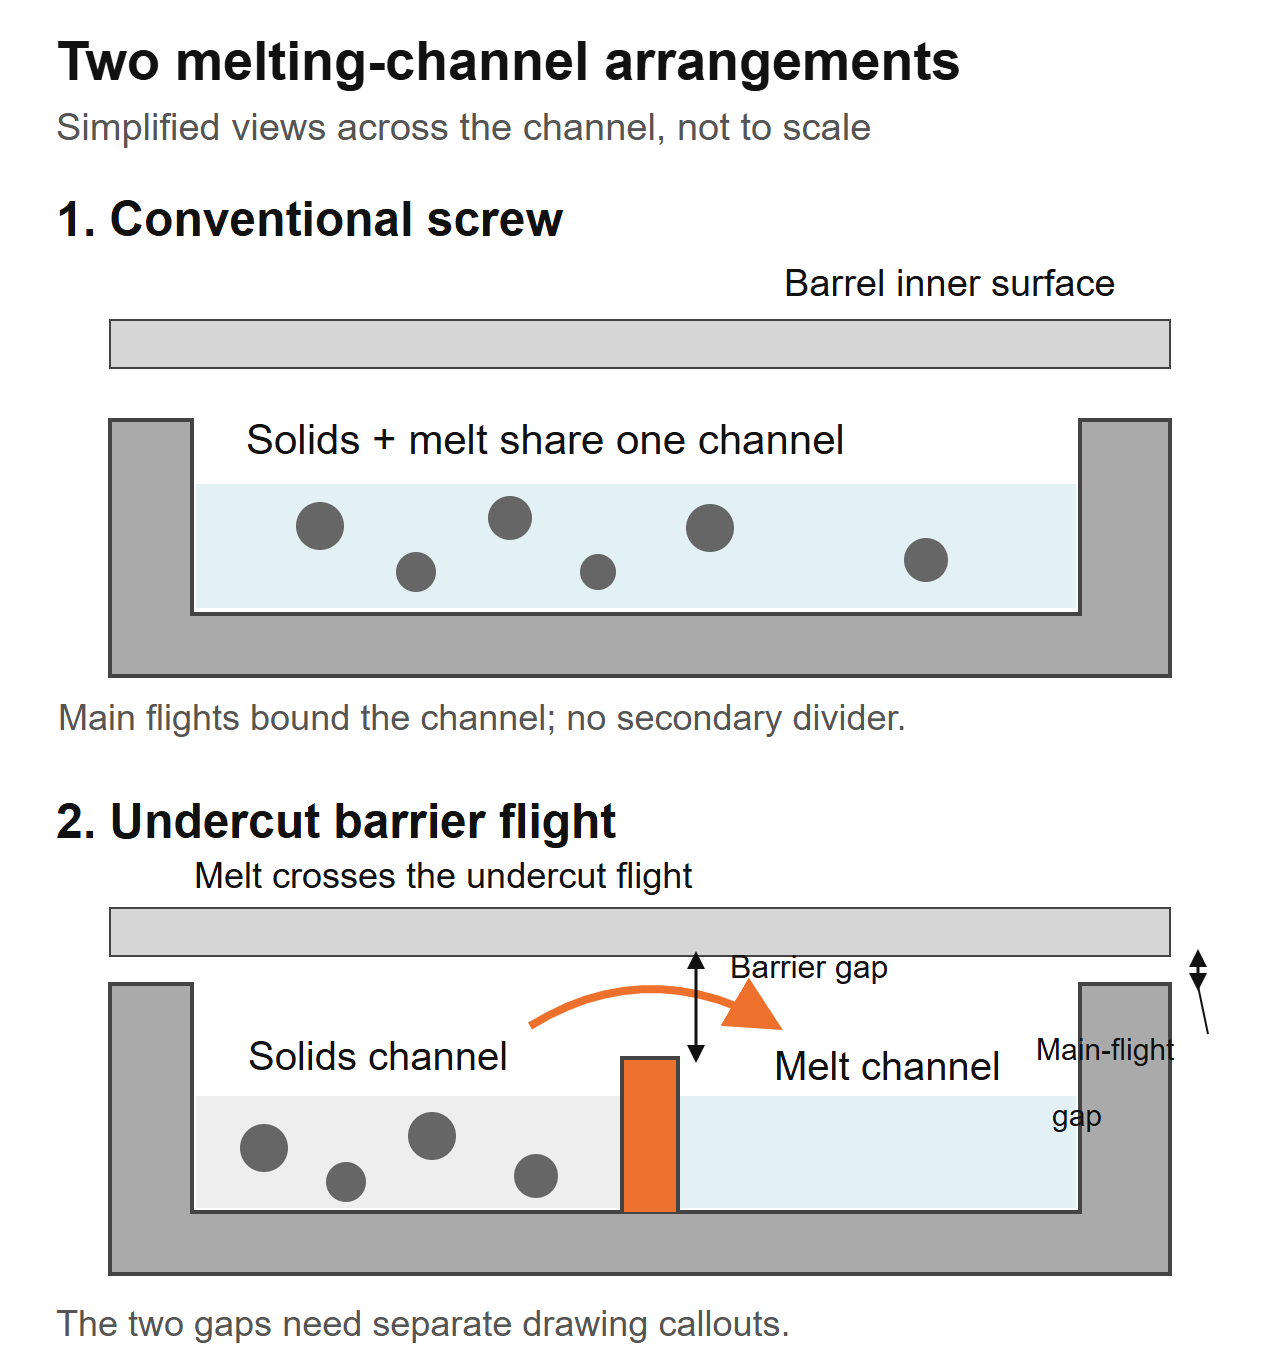 Zjednodušené zobrazenia naprieč kanálmi, nie výrobné sekcie. Bariérový prechod a svetlosť hlavného letu sú samostatné výkresové prvky; v tomto diagrame nie sú uvedené žiadne rozmery.
Citácia uvádzajúca iba „svetlosť letu“ je pre túto geometriu nejednoznačná. Opýtajte sa, ktorý let, ktoré axiálne umiestnenie a či je hodnota radiálna alebo diametrálna. Tiež rozlišujte nominálne rozmery nového dielu od aktuálnych hodnôt opotrebovania. Nemerajte jeden let a predpokladajte, že opisuje druhý.
Konštruktér musí špecifikovať pracovné vôle pre skutočnú živicu a stroj. Menší závorový priechod nie je automaticky lepší a väčší nie je automaticky bezpečnejší. Schválenú geometriu a metódu kontroly si radšej ponechajte pohromade, než prevezmite číslo z iného extrudéra.
Bariérová časť a zmiešavacia časť riešia rôzne problémy
Tavenie a miešanie si zaslúžia samostatné kontroly. Bariérová časť riadi prechod z tuhej látky na taveninu. Následný mixér pracuje na rovnomernosti alebo disperzii taveniny podľa svojej geometrie. Skrutka môže obsahovať oboje, takže „zábrana alebo miešacia skrutka“ je často neúplná voľba.
Rauwendaal'sPopis CRD bariéra-skrutkaexplicitne hovorí o pridaní následného mixéra, pretože bariérová časť samotná neposkytuje požadované distribučné miešanie. To je dôvod špecifikovať každú funkciu, nie predpokladať, že EJS používa tento proprietárny dizajn.
TheEJS sprievodca zmiešavacou sekciourozlišuje prvky Maddock, Pineapple a Saxton. Použite ho na diskusiu o požadovanom miešaní po identifikácii defektu. Známy názov mixéra stále potrebuje nákres a prevádzkový kontext.
Zabráňte priradeniu novej skrutky iba na základe vzhľadu. „Gél“ a „rybie oko“ sú popisy produktov, nie potvrdená príčina. S cudzorodými časticami alebo degradovaným materiálom by sa nemalo zaobchádzať ako s bežným neroztaveným materiálom, ktorý nová sekcia tavenia nevyhnutne odstráni.
Požiadajte o návrh na identifikáciu taviacej časti a miešacej časti oddelene, vrátane ich umiestnenia a zamýšľaných funkcií. Ak sa obe zmenia, výrobná skúška vyhodnotí celú skrutku. Bez vhodného porovnania nemôže izolovať výhodu bariérového letu od výhody miešačky.
Zistite, či je linka skutočne obmedzená na topenie
Začnite s aktuálnym schváleným nastavením a stabilným referenčným chodom. Na porovnanie použite rovnakú triedu živice, postup prípravy, zmes, matricu a usporiadanie sita. Identifikujte, ktorá kontrola produktu obmedzuje prevádzkovú rýchlosť: viditeľné defekty, rozmerové odchýlky, teplota taveniny, zaťaženie pohonu alebo dodatočná požiadavka.
V rámci prevádzkových pokynov a bezpečných limitov dodávateľa stroja zaznamenajte proces na dohodnutých výrobných miestach. Nezvyšujte rýchlosť len preto, aby ste vyvolali poruchu. Zhromažďujte časovaný výstup, aktuálnu teplotu taveniny, tlak, rýchlosť skrutky, zaťaženie pohonu a výsledky kvality produktu v rovnakých intervaloch odberu vzoriek.
Definujte problém výrazmi, ktoré môže dizajnér použiť
„Netavený sa objaví, keď spustíme túto triedu v tomto prevádzkovom bode“ je užitočné počiatočné vyhlásenie, ak to vzorky a záznamy podporujú. „Potrebujeme o 30 % viac výstupu“ je cieľ, nie vysvetlenie toho, čo dnes tomuto výstupu bráni. Ponechajte cieľ a diagnostikované obmedzenie v samostatných poliach.
Kompromisy sú skutočné. AŠtúdia optimalizácie z roku 2023 od Gaspara-Cunhu a kolegovporovnali konvenčné konštrukcie a konštrukcie Mailleferových bariér pre LDPE a PP. V modelovaných prípadoch boli bariérové konštrukcie vo všeobecnosti výhodné pre LDPE, zatiaľ čo obe architektúry boli realizovateľné pre PP. Boli to numerické porovnania dizajnu, nie výrobné testy EJS alebo odporúčanie pre každú triedu ktoréhokoľvek polyméru.
Použite toto rozlíšenie pri posudzovaní reklamácií dodávateľov. Žiadajte výsledky za relevantných podmienok, s identifikovanou úplnou geometriou, namiesto toho, aby ste akceptovali „skrutky bariéry sú lepšie“ ako dôkaz pre vašu líniu.
Továrenská otázka: čo sa zmenilo na násypke?
Pri výmene EJS bola inštalovaná špecifikácia 90 mm, 30:1 L/D a kompresný pomer 3:1. Linka mala prudký tlak a nestálu hrúbku steny. Prvotnou požiadavkou bolo skopírovať údajne opotrebovanú skrutku. Spýtali sme sa, čo teraz vstúpilo do násypky v porovnaní s pôvodným nastavením: závod začal primiešavať svoj vlastný okrajový okraj do krmiva. nášzverejnené poznámky z obchoduopísať, prečo táto zmena musela byť súčasťou špecifikácie náhrady.
Táto otázka patrí na prvé miesto v diskusii o konvenčných prekážkach. Zaznamenajte, či krmivo obsahuje pelety, vločky alebo mletý materiál a ako sa zmes dostane do hrdla. „Rovnaký polymér“ neznamená, že krmivo je rovnaké.
Premeňte popis informačného kanála na použiteľnú špecifikáciu
Odoberte reprezentatívnu vzorku a identifikujte jej zdroj. Všimnite si rozloženie veľkosti častíc, tvar, metódu miešania a či sa pomer mení počas cyklu. Ak meriate sypkú hustotu, udržujte nádobu a spôsob plnenia konzistentné. Voľne naliata vzorka a zhutnená vzorka sú rôzne merania.
Uveďte, či má nainštalovaná hlaveň hladkú alebo drážkovanú časť podávania a popíšte akékoľvek riadené podávacie zariadenie alebo zariadenie na pomocné podávanie. Požiadajte návrh skrutky, aby určil podmienky podávania, ktoré predpokladá. Nepredpokladajte, že dizajn určený pre jedno kŕmne usporiadanie je podobnou náhradou v inom.
Pri kontrole továrne je potrebné, aby výkres a popis materiálu prišli spolu. Výkres môže vytvoriť mechanickú obálku, ale nemôže opísať zmenu posuvu, ku ktorej došlo po inštalácii skrutky. Naopak, fotografie nepravidelného posuvu nestanovujú vhodný profil kanála alebo bariérový priechod.
Oddeľte požiadavky na opotrebovanie aj od geometrie tavenia. Plnivá, prísady a história kontaminácie patria do diskusie o povrchovej úprave. TheSprievodca materiálmi EJSpokrýva toto rozhodnutie. Zmena architektúry skrutky automaticky nevyrieši nesprávne špecifikovaný pracovný povrch.
Môže bariérová skrutka pasovať do vášho existujúceho extrudéra?
Navrhovaná dodatočná montáž musí prejsť dvoma kontrolami: mechanická montáž a vhodnosť procesu. Absolvovanie prvého nezakladá druhé. Spojenie valca a pohonu môže prijať skrutku fyzicky, zatiaľ čo jej geometria zostáva nevhodná pre posuv alebo prevádzkový rozsah.
Porovnajte výkresy s nainštalovanou zostavou, nielen s názvom modelu. Stanovte si použiteľnú dĺžku letu, profil vývrtu hlavne, spojenie hnacieho konca, detaily výtlačného konca a polohu plniaceho otvoru. Zahrňte akýkoľvek vetrací otvor alebo iný prvok valca, s ktorým musí skrutka zodpovedať. Udržujte rozmerové konvencie výrobcu stroja viditeľné.
Nepredpokladajte, že väčší L/D môže byť dodaný ako obyčajná doplnková aktualizácia. Dostupná pracovná dĺžka sa musí prispôsobiť podávacej, bariérovej a výstupnej sekcii. Pozrite siEJS L/D a vodidlo kompresného pomeruprečo tieto pomery v nadpise nechávajú dôležité detaily profilu nešpecifikované.
Pred schválením výmeny iba skrutiek skontrolujte valec. Jeho súčasné rozmery vŕtania sú dôležité tak pre lícovanie, ako aj pre diskusiu o vôli. Radšej dodržujte schválený kontrolný postup ako priraďujte jeden univerzálny limit výmeny. TheSprievodca životnosťou EJSvysvetľuje, ako merania zhody komponentov podporujú toto rozhodnutie.
Špecifikujte výkres, nie iba „závoru“
Výkres by mal identifikovať vlastnosti, ktoré definujú navrhovaný dizajn. Udržujte jeho revíziu spojenú s ponukou, špecifikáciou materiálu a požiadavkami na kontrolu. V opačnom prípade môže dodávateľ súhlasiť so slovom „bariéra“ bez toho, aby obe strany súhlasili s rovnakou geometriou.
Opýtajte sa na začiatok a koniec sekcie bariéry, profily priemeru hlavného letu a profilu bariéry, ich nábeh alebo sklon, šírky letu, profily hĺbky kanála a prechod do sekcie po prúde. Tam, kde sa kanály menia pozdĺž dĺžky, identifikujte kontrolné stanice. Jediný priemer alebo jedno číslo kompresného pomeru nemôže nahradiť túto informáciu.
Čo potrebujeme pre dopyt po výmene EJS
nášextrudér skrutkový valec produktová stránkapopisuje prispôsobené náhradné práce a inšpekčnú správu a certifikát materiálu dodávaný so skrutkovými sudmi. Na posúdenie návrhu pošlite inštalovaný výkres a navrhovanú revíziu oddelene spolu s požiadavkou procesu. To dáva diskusii definovanú zložku a definovanú povinnosť.
Zahrnúť:
- Značka stroja, model, referencie inštalovaných komponentov a mechanické výkresy.
- Kvalita živice, prísady, náplň plniva, forma krmiva a spôsob prípravy.
- Existujúci profil a navrhované zmeny vrátane akéhokoľvek mixéra.
- Časovaný výstup, otáčky, aktuálna teplota taveniny, tlak a údaje z pohonu.
- Vzorky defektov alebo fotografie viazané na zaznamenané pracovné body.
- Zodpovedajúce merania skrutky/hlavne, ak budú existujúce komponenty opätovne použité.
- Výrobný sortiment a kontroly produktov, ktoré musí náhrada spĺňať.
Nedovoľte, aby sa inšpekčná dokumentácia stala náhradou za výrobnú skúšku. Správa o rozmeroch môže preukázať zhodu so schváleným výkresom; nestanovuje, že zvolená geometria rieši problém procesu. Skúška potrebuje svoje vlastné podmienky a akceptačné kritériá.
TheEJS jednoskrutkový valecje užitočná referencia produktu pri príprave informácií o nainštalovaných komponentoch. Namiesto toho, aby ste predpokladali, že konfigurácia všeobecnej bariéry je potvrdená, odošlite skutočný výkres a povinnosť na posúdenie.

Posudzujte pokus podľa prijateľnej produkcie, teploty a energie
Pred objednaním alebo uvedením revidovaného dizajnu do prevádzky sa dohodnite na spôsobe prijatia. Použite rovnaké miesta merania a definovaný stabilný výrobný interval. Zaznamenajte správanie spustenia a čistenia oddelene od výsledkov v ustálenom stave, aby jednoduché spustenie nezakrývalo nestabilné prevádzkové okno.
Dva užitočné výpočty sú:
Špecifický výkon = nameraný hmotnostný výkon (kg/h) / rýchlosť skrutky (ot./min)
Špecifická elektrická energia = nameraný elektrický výkon (kW) / nameraný hmotnostný výkon (kg/h)
Druhý výsledok má jednotky kWh/kg. Uveďte hranicu merania: výkon len pre pohon a celkový výkon siete sú rôzne veličiny. Percento prúdu motora nie je priamym meraním elektrického výkonu a nemalo by sa do tohto vzorca nahrádzať.
Aritmetický príklad ukazujúci kompromis
Predpokladajme, že skúška A produkuje 180 kg/h pri 60 otáčkach za minútu s 54 kW meranými na definovanej elektrickej hranici. Trial B produkuje 210 kg/h pri 70 otáčkach za minútu so 70 kW na rovnakej hranici. Tieto predpokladané hodnoty sú príkladom výpočtu, nie projektom EJS alebo prognózou pre architektúru skrutiek.
Pokus B má v tomto príklade väčší hmotnostný výstup, ale rovnaký špecifický výstup a väčšiu špecifickú elektrickú energiu. Kvalita produktu a teplota topenia sú stále potrebné predtým, ako to nazvime zlepšením. Uveďte tiež, koľko z nameranej produkcie prejde dohodnutými kontrolami výrobkov.
Namiesto toho, aby ste si vybrali len najjednoduchšiu demonštračnú jazdu, otestujte príslušné triedy a požadované prevádzkové body. Rýchlosť dokumentu, stav podávania, tlak, aktuálna teplota taveniny, hranica výkonu a kvalita spolu. Pošlite ten záznam cezKontaktná stránka EJSpri diskusii o náhrade je cieľom skôr užitočný prevádzkový rozsah než izolované číslo špičkového výkonu.
Často kladené otázky
Aký je hlavný rozdiel medzi bariérou a konvenčnou skrutkou?
Bežná trojzónová jednoduchá závitovka používa jeden hlavný kanál cez tavnú časť. Bariérová skrutka zavádza sekundárny závit na vytvorenie pevných látok a kanálov taveniny. Porovnanie ešte potrebuje úplné profily, materiál a prevádzkové podmienky; samotný názov architektúry neurčuje, ktorá náhrada spĺňa povinnosť.
Nahrádza bariérová skrutka zmiešavaciu sekciu?
Nie automaticky. Bariérová sekcia riadi usporiadanie tavenia, zatiaľ čo mixér rieši požadovanú distribúciu alebo disperziu v tavenine. Skrutka môže obsahovať oboje. Identifikujte chybu a špecifikujte zamýšľanú funkciu každej sekcie namiesto toho, aby ste predpokladali, že bariérový let poskytuje všetky formy miešania.
Zaručí bariérová skrutka väčší výkon alebo odstráni všetky gély?
Nie. Najprv stanovte skutočné obmedzenie a identifikujte chybu. Zmena konštrukcie tavenia automaticky nevyrieši nekonzistentné podávanie, degradovaný materiál, kontamináciu, opotrebovanie, limity pohonu alebo obmedzenia po prúde. Porovnajte stabilnú, prijateľnú produkciu s teplotou, tlakom a výkonom za definovaných skúšobných podmienok.
Je povolená vzdialenosť pri prekážkach rovnaká ako pri hlavnom lete?
Nie. V typickom usporiadaní podrezanej bariéry má sekundárne rameno samostatný priemer a priechod nad ním. Identifikujte let, axiálnu polohu a radiálnu alebo diametrálnu konvenciu na výkrese. Výpočty menovitého priemeru nestanovujú každú miestnu alebo za tepla prebiehajúcu medzeru v zmontovanom stroji.
Môžem vymeniť konvenčnú skrutku bez výmeny hlavne?
To si vyžaduje rozmerovú a procesnú kontrolu. Skontrolujte profil a stav vývrtu hlavne, mechanické rozhrania, pracovnú dĺžku, usporiadanie podávania a prevádzkové limity v porovnaní s navrhovanou skrutkou. Fyzicky inštalovateľná skrutka nie je nevyhnutne vhodnou procesnou náhradou a nemožno predpokladať, že opotrebovaný valec zodpovedá pôvodnému výkresu.
Aké informácie by som mal poslať na náhradnú kontrolu?
Pošlite podrobnosti o stroji, inštalované a navrhované výkresy, informácie o živici a podávaní, prevádzkové záznamy, identifikované chyby a dostupné merania skrutiek/hlavne. Uveďte požadovaný výrobný sortiment a kontroly kvality výrobkov. Udržujte revíziu výkresu a skúšobné podmienky explicitné, aby sa geometria, mechanické prispôsobenie a akceptácia procesu mohli kontrolovať samostatne.