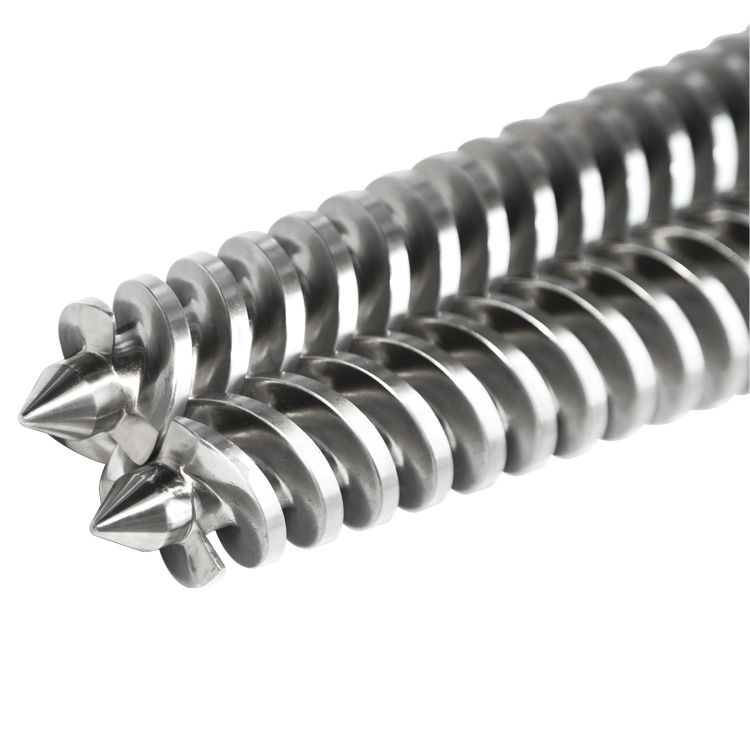
Kužeľový dvojskrutkový valec kombinuje dve kužeľové, do seba zapadajúce skrutky so zodpovedajúcimi kužeľovými otvormi. Geometria identifikuje systém; živica, plnivo, zliatina a hĺbka nášľapnej vrstvy rozhodujú o tom, ako dlho si túto geometriu udrží.

Táto definícia znie jednoducho, kým kupujúci nebude musieť vymeniť nainštalovanú súpravu. Fotografia môže zobrazovať zúženie, ale skryť drážku. Typový štítok môže uvádzať model, ale nie revíziu výkresu. Stará skrutka môže zachovať spojenie pohonu, zatiaľ čo jej pracovný priemer je už opotrebovaný. Náhradná kontrola musí rozhodnúť, ktorý dôkaz stále opisuje pôvodnú časť.
Čo opisuje kužeľový?
Kužeľový opisuje geometriu spracovateľského páru. Každá skrutka sa zväčšuje smerom ku koncu pohonu a dva zodpovedajúce otvory hlavne robia to isté. Tým sa líši od súpravy paralelných dvojitých skrutiek, kde menovitý priemer a rozstup hriadeľa zostávajú konštantné v pracovnej časti.
Kužeľ sa mení viac ako vonkajšia silueta. Priemery závitov, priemery koreňov, obálka otvoru a vzťah medzi skrutkou a skrutkou sa všetky menia pozdĺž osi. Náhradný výkres preto potrebuje axiálne umiestnenie. Priemer zapísaný bez jeho vzdialenosti od definovanej referenčnej plochy je neúplný.
Kužeľový neidentifikuje jeden univerzálny proces. Súčasný kužeľový rad spoločnosti Milacron sa zameriava na práce s rúrami a profilmi z PVC a CPVC. KraussMaffei uvádza kužeľové stroje vo svojom protibežnom rade PVC. EJS tiež publikuje kónické hardvérové stránky prePVC rúrka, plastový profilapanel alebo doskazariadení. Tento štítok aplikácie pomáha začať kontrolu, ale neurčuje skutočný profil skrutky alebo špecifikáciu materiálu vo vašom stroji.
Ako identifikovať kužeľový hardvér bez hádania
Začnite s pozorovaniami, ktoré môže podporiť fotografia alebo existujúci záznam. Oddeľte každé pozorovanie od záveru. To bráni tomu, aby sa predajný štítok, kód modelu alebo starý popis nákupu stali silnejším dôkazom, ako sú.
| Dôkaz, ktorý máte | Čo môže podporovať | Čo nemôže vyriešiť |
|---|---|---|
| Úplný bočný pohľad na obe skrutky | Viditeľné zúženie, celkové usporiadanie, zjavné rozdiely vľavo a vpravo | Pôvodné nenosené priemery, vnútorné rozmery hlavne, drážkovanie |
| Fotografie oboch koncov skrutiek | Tvar hrotu, tvar hnacieho konca, relatívna orientácia | Tvar zubov, dĺžka záberu, sústrednosť alebo tolerancie |
| Typový štítok stroja | Výrobca, model, sériové číslo a niekedy aj veľkostná rodina | Či bola neskôr upravená procesná jednotka alebo prevodovka |
| Stará objednávka | Predchádzajúca terminológia dodávateľa a popis objednaného tovaru | Či sa dodaný diel zhodoval s aktuálne nainštalovaným dielom |
| Schválený výkres stroja alebo dielu | Referenčná geometria, rozmery, rozhrania a revízia | Aktuálny stav opotrebovania alebo nezdokumentované zmeny v teréne |
| Odstránené, vyčistené diely | Fyzické rozhrania, viditeľný vzor opotrebovania a merateľné prežívajúce prvky | Rozmery, ktoré sa opotrebovali, opravili alebo deformovali, boli vymazané |
Pred oddelením záznamu dvojicu odfoťte
Pred vytvorením detailov priraďte jednoduché ID, ako napríklad Skrutka A a Skrutka B. Označte na fotografickej súprave koniec pohonu a koniec výstupu. Vždy, keď nahrávate „vľavo“, „vpravo“, „v smere hodinových ručičiek“ alebo „proti smeru hodinových ručičiek“, uveďte smer sledovania. Tie slová sú nejednoznačné bez uhla pohľadu.
Užitočná fotografická sada obsahuje kompletný pár spolu, každé pripojenie pohonu, každý vypúšťací hrot, plniaci otvor, porty valca, pripojenia ohrievača alebo chladenia, výtlačnú prírubu a koniec montáže prevodovky. Do rámu umiestnite identifikačnú kartu s modelom stroja a orientáciou fotografie. Pravítko na jednej fotografii poskytuje mierku, ale nenahrádza kalibrovanú rozmerovú kontrolu.
Prečo skrutky a hlaveň tvoria jeden zladený systém
Dve skrutky nefungujú ako izolované hriadele. Ich lety zaberajú zdieľanú, meniacu sa obálku vo vnútri kužeľových vývrtov. Na každej axiálnej stanici sú dôležité štyri vzťahy: geometria každej skrutky, vzťah medzi skrutkami, vzťah medzi každou skrutkou a jej otvorom a vzťah medzi kompletnou procesnou jednotkou a prevodovkou.

To je dôvod, prečo by mal dodávateľ preskúmať skrutky, valec a rozhranie pohonu spoločne, aj keď kupujúci plánuje vymeniť iba jeden komponent. Kontrola automaticky neznamená, že každý komponent musí byť vymenený. Znamená to, že rozhodnutie o rozsahu by malo brať do úvahy časti, ktoré riadia prispôsobenie a interakciu.
Zaznamenajte pár ako pár. Udržujte identitu A a B prostredníctvom merania, kontroly výkresov, balenia a inštalácie. Ak existujúci výkres označuje skrutky inak, zachovajte označenia výkresu a namiesto tichého premenovania pridajte svoje označenia polí ako krížové odkazy.
Ktoré materiály a úpravy uvádza EJS?
PrúduEJS dvojitá kužeľová strana valcovej skrutkyuvádza osem materiálových skupín pre tento produkt: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 a SKD11. Uvádza tiež tri stavebné cesty: celotelová nitridácia; bimetalová zliatina na extrúznej časti, po ktorej nasleduje celotelová nitridácia; a podšívkou SKD61 alebo SKD11.
Tento zoznam nie je výberom z akéhokoľvek kovu. Základná oceľ nesie zaťaženie a poskytuje opracovateľné telo. Pracovná plocha sa zaoberá polymérom, plnivom a korozívnymi vedľajšími produktmi. Žiadosť o materiál by preto mala identifikovať obe časti konštrukcie: základnú oceľ plus nitridáciu, tvrdonávar alebo obloženie otvoru.
| Trasa uvedená na EJS | Čo je na pracovnej ploche | Informácie potrebné pred výberom |
|---|---|---|
| Celotelové nitridované | Puzdro z difúzneho nitridu vo vybranej oceli | Živica, plnivo, prebrúsenie, balík stabilizátorov, procesná teplota a existujúca história opotrebovania |
| Bimetalová skrutka plus nitridovanie | PTA zváraná zliatina na pracovnej ploche skrutky, s nitridovaním na zostávajúcom tele | Či už je príčinou zlyhania oder, korózia alebo oboje |
| Bimetalová hlaveň | Odstredivo liate zliatinové obloženie na povrchu vývrtu | Chémia zmesí, náplň plniva, geometria otvoru a dostupná časť steny |
| Podšívka SKD61 alebo SKD11 | Vložka z nástrojovej ocele v hlavni | Výkres, stena suda, metóda lícovania, prevádzka procesu a história opráv |
Hĺbka oterovej vrstvy je súčasťou špecifikácie
EJS publikuje rôzne pracovné hĺbky pre nitridované a bimetalové konštrukcie. Nižšie uvedené údaje sú konštrukčné údaje, nie záruka životnosti. Ukazujú, koľko tvrdeného alebo legovaného materiálu je k dispozícii predtým, ako sa odkryje mäkšia nosná oceľ.
| Stavebníctvo | Pracovná vrstva skrutky | Sudová pracovná vrstva | Praktické čítanie |
|---|---|---|---|
| Nitridovaný | Difúzne puzdro 0,4-0,7 mm | Difúzne puzdro 0,4-0,7 mm | Vhodné pre čistejšie, menej abrazívne práce, keď nitridové puzdro nie je odrezané plničom |
| Bimetalické | Tvrdý návar 1,0-1,5 mm PTA | 2,0-3,0 mm odstredivo liate obloženie | Viac opotrebovaného materiálu je k dispozícii pre abrazívne, korozívne, plnené alebo recyklované krmivá |
EJS skrutkové tvrdonávarové zliatiny
Sprievodca materiálom EJS uvádza, že nižšie uvedené zliatiny skrutiek platia pre jednoduché, paralelné dvojité a kužeľové dvojité skrutky. Hodnota tvrdosti sama osebe nehodnotí odolnosť proti oderu. Colmonoy 83 obsahuje karbid volfrámu a má najvyššie hodnotenie EJS proti opotrebeniu, aj keď tvrdosť jeho matrice je nižšia ako Ni60.
| Skrutková zliatina | Zverejnené zloženie | Proti opotrebovaniu | Antikorózny | Tvrdosť |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | velmi dobre | Výborne | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | velmi dobre | Výborne | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Výborne | Výborne | HRC 50-55 |
EJS sudové odlievacie zliatiny
EJS používa samostatnú rodinu zliatin pre vývrt hlavne. To je dôležité v RFQ: požiadať o "Colmonoy" bez toho, aby sme povedali skrutku alebo sud, spája dva rôzne konštrukčné systémy. Aktuálny materiálový sprievodca EJS publikuje 2,0-3,0 mm sudovú zliatinovú vrstvu a nasledujúce údaje o kvalite.
| Zliatina hlavne | Zverejnené zloženie | Proti opotrebovaniu | Antikorózny | Tvrdosť | Max. teplota |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | velmi dobre | Dobre | HRC 58-62 | 400 stupňov C alebo menej |
| EJS02 | Ni + Cr + Co + B | Dobre | velmi dobre | HRC 50-58 | 450 stupňov C alebo menej |
| EJS03 | Ni + Cr + Co + V + B | velmi dobre | velmi dobre | HRC 55-60 | 450 stupňov C alebo menej |
| EJS04 | Ni + WC + Cr + B | Výborne | velmi dobre | HRC 55-60 | 600 stupňov C alebo menej |
Pri PVC si nevyberajte len podľa tvrdosti. Uhličitan vápenatý zvyšuje abrazívne zaťaženie, zatiaľ čo chémia degradácie PVC môže spôsobiť koróziu. EJS02 a EJS03 majú silnejšie korózne hodnotenie; EJS04 má najvyššie hodnotenie opotrebovania. Typy závitoviek a valcov by sa mali vyberať spoločne zo skutočného zloženia, plnenia plniva a teploty procesu.
Ako dlho vydrží kužeľový dvojskrutkový valec?
EJS publikuje porovnanie života. JehoStrana s bimetalovou skrutkouuvádza, že bimetalová konštrukcia stojí asi 1,5 až 2 krát toľko ako nitridácia a zvyšuje životnosť asi 2 až 3 krát. To sú užitočné nákupné údaje, ale nie sú univerzálnym výsledkom pre každý kužeľový extrudér.
Novší EJSsprievodca životnosťouvysvetľuje hranicu. Na čistej, nenaplnenej živici nie je ani jeden povrch vážne napadnutý, takže životnosť môže byť malá. Na minerálnom PVC, kontaminovanom prebrúsení alebo inej abrazívnej alebo korozívnej zmesi má hrubšia a správne prispôsobená bimetalická vrstva viac materiálu, kým sa odkryje nosná oceľ. V tej povinnosti má zverejnené 2 až 3-násobné porovnanie za sebou fyzikálny dôvod.
| Životný vodič | Prečo mení opotrebovanie | Čo má kupujúci zaznamenať |
|---|---|---|
| Zlúčenina | Sklenené vlákna, uhličitan vápenatý, mastenec a kontaminovaná brúska obrusujú pracovný povrch; degradované PVC môže spôsobiť chemické napadnutie | Živica, typ plniva, náplň, balenie stabilizátora a percento prebrúsenia |
| Materiál prešiel | Wear sa riadi priepustnosťou a prevádzkovými hodinami, nie kalendárom | Hodiny stroja, výkon a celkový spracovaný materiál |
| Hĺbka vrstvy a zhoda zliatiny | Hrubšia vrstva pomáha iba vtedy, keď jej zliatina rieši skutočný oder alebo koróziu | Trieda, hĺbka vrstvy, tvrdosť a certifikát materiálu |
| Zarovnanie a vôľa | Bočný kontakt v dôsledku nesprávneho nastavenia alebo nesprávnej spárovanej vôle môže predčasne zničiť dobrú zliatinu | Základná vôľa, stav prevodovky a miesto opotrebovania |
| Procesná disciplína | Chronické rázy, prehrievanie, slabá filtrácia a škodlivé metódy čistenia urýchľujú straty | Teplota, tlak, zaťaženie pohonu, prax výmeny obrazovky a história porúch |
Premeňte životnosť na mieru opotrebovania
Pred inštaláciou zmerajte novú súpravu a potom zopakujte rovnaké merania na staniciach s pevnou osou počas plánovanej odstávky. Na každej stanici vypočítajte radiálnu vôľu ako (vnútorný priemer vývrtu hlavne mínus vonkajší priemer závitovky) delené dvoma. Odčítajte základný klírens od aktuálneho klírensu, vydeľte uplynutými prevádzkovými hodinami a potom vynásobte 1 000. Výsledkom je opotrebovanie v milimetroch na 1 000 prevádzkových hodín pre danú zmes na tomto stroji.
Pri kužeľových skrutkách zaznamenajte každé meranie jeho axiálnou stanicou. Priemer sa mení pozdĺž kužeľa, takže odčítanie bez umiestnenia nemožno pri ďalšom odstavení spoľahlivo porovnať. Sledujte výstup, prúd pohonu, teplotu taveniny a tlak hlavy v rovnakých referenčných podmienkach. Súprava môže vykazovať produkčnú pokutu skôr, ako jedno pohodlné odčítanie odbavenia vyzerá alarmujúco.
Čo vám hovorí kód kužeľovej veľkosti
Kód ako 65/132 bežne označuje menší predný priemer a väčší zadný priemer v milimetroch. Súčasná dokumentácia Milacron napríklad označuje svoje údaje o kužeľovej skrutke ako predný a zadný priemer. EJS na svojom webe zverejňuje širší zoznam spoločných párovkónický dvojitý skrutkový valec stránka kategórie.
Kód je užitočný na nájdenie rodiny veľkostí. Nie je to výmenný štandard. Nedefinuje úplne dĺžku skrutky, rýchlosť kužeľa, axiálny profil, hnacie drážkovanie, hrot, rotáciu, valcové otvory, vzor príruby, pripojenia na reguláciu teploty alebo rozhranie prevodovky. Dokonca aj rovnaký nominálny pár môže patriť k rôznym platformám alebo revíziám strojov.
Ak je vašou hlavnou otázkou, ako sa čítajú kódy 55/110, 65/132, 80/156 a súvisiace kódy, riešte to ako samostatnú kontrolu kódu veľkosti. Na tejto stránke je dôležité, že kód nedokáže rekonštruovať chýbajúcu geometriu.
Zostavte kužeľový referenčný záznam z jedného údaja
Vyberte si jednu stabilnú referenčnú plochu a použite ju pre axiálne polohy. Montážna plocha hlavne na strane prevodovky je často ľahko identifikovateľná, ale schválený výkres by mal riadiť konečnú základnú schému. Vyhnite sa reťazcu krátkych meraní od jedného prvku k druhému. Každý odkaz pridáva ďalšiu príležitosť na nahromadenú chybu.
| Záznamová skupina | Čo zachytiť | Prečo mení náhradu |
|---|---|---|
| Identita stroja | Značka, model, sériové číslo, výstup linky, štítok prevodovky a história úprav | Oddeľuje rodiny podobnej veľkosti a odhaľuje možné zmeny poľa |
| Referenčná schéma | Pomenovaná základná plocha, axiálny smer, smer pohľadu, štítky Skrutka A a Skrutka B | Udržuje každý rozmer a fotografiu v rovnakom súradnicovom systéme |
| Pripojenia pohonu | Tvar drážky alebo spojky, počet zubov, hlavné a menšie priemery, dĺžka záberu, ramená a prídržné prvky | Ovláda, či sa skrutky pripájajú k existujúcej jednotke |
| Telá skrutiek | Celková dĺžka, pracovná dĺžka, priemery na definovaných staniciach, detaily letu, tvar hrotu a ovládateľnosť | Definuje zúženú pracovnú obálku a párovú interakciu |
| Telo hlavne | Celková dĺžka, geometria otvoru, montážne plochy, prívodný otvor, vetracie a senzorové porty | Ovládacie prvky zapadajú do skrutiek a zvyšku procesnej jednotky |
| Pripojenia inžinierskych sietí | Usporiadanie ohrievača, chladiace kanály alebo armatúry, umiestnenie snímačov a normy závitov | Zabraňuje chýbajúcim spojom vedenia v mechanicky dosadnutom valci |
| Vybíjacie rozhranie | Priemer príruby, pilot, vzor skrutiek, tesniaca plocha a detaily adaptéra | Ovláda pripojenie k hlave alebo následnému nástroju |
| Servisné podmienky | Živica alebo suchá zmes, plnivo a prísady, produkt, prevádzkové príznaky a miesta opotrebovania | Poskytuje kontext pre kontrolu geometrie a výber materiálu |
Vytvorte axiálnu mapu stanice
Na označenej fotografii alebo náčrte uveďte názvy staníc hlavných funkcií. Jednoduchý záznam môže nazvať montážnu plochu pohonu stanica 0, potom identifikovať podávací otvor, odvzdušňovač, podperu valca, výstupnú plochu a hrot skrutky ako neskoršie stanice. Na každej stanici zaznamenajte vzdialenosť od stanice 0 a meraný objekt. Nepredpokladajte, že čítačka odvodí, ktorú stranu príruby alebo portu ste použili.
Pre kužeľovú skrutku je priemer bez axiálnej stanice obzvlášť slabým dôkazom. Dvaja technici môžu presne zmerať rovnakú súčiastku na rôznych pozíciách a hlásiť rôzne hodnoty. Oba údaje môžu byť správne, ale ani jeden nie je užitočný, kým nie je známe jeho umiestnenie.
Čo môže a nemôže zachovať opotrebovaná vzorka
Odstránená vzorka je cenná, pretože zachováva rozhrania, ktoré môžu v katalógu chýbať. Nesie v sebe aj históriu stroja. Opotrebenie, predchádzajúce naváranie, leštenie, korózia, ohnuté hroty alebo opravené drážky môžu posunúť vzorku od pôvodného dizajnu.
| Ukážkový stav | Riziko pri priamom kopírovaní | Dôkaz na doplnenie |
|---|---|---|
| Erb je viditeľne opotrebovaný | Skopírovaný priemer môže reprodukovať opotrebovanie ako nová geometria | Originálna kresba, neopotrebované referenčné zóny, zodpovedajúca kontrola suda a mapa opotrebovania |
| K dispozícii je iba jedna skrutka | Chýbajúca ruka, párový vzťah a orientácia zostávajú neisté | Fotografie nainštalovaného páru, údaje o prevodovke, výkres druhej skrutky alebo predchádzajúce záznamy |
| Hlaveň je opravená | Aktuálny vývrt alebo montážna plocha sa nemusí zhodovať s pôvodnou revíziou | Záznam o oprave, správa o aktuálnej kontrole a merania rozhrania na strane stroja |
| Hnací koniec má oder alebo poškodenie drážky | Reverzne navrhnuté spojenie môže zopakovať poškodené uloženie | Kontrola hriadeľa prevodovky alebo spojky a schválená špecifikácia protikusu |
| Hrot je odštiepený alebo zdeformovaný | Dĺžku a tvar hrotu nemožno z tejto oblasti spoľahlivo obnoviť | Skorší výkres, sprievodná skrutka, nepoškodené referenčné prvky alebo údaje výrobcu stroja |
TheEJS dvojitá kužeľová strana valcovej skrutkyuvádza, že EJS môže pracovať zo spojovacích rozmerov a môže zabezpečiť meranie na mieste po vyčistení odstránených častí, keď nie je k dispozícii žiadny výkres. Berte meranie ako projekt rekonštrukcie, nie prísľub kopírovania každého opotrebovaného povrchu. Výsledný výrobný výkres ešte potrebuje kontrolu a schválenie pred výrobou.
Oddeľte tri druhy dôkazov
- Originálny dôkaz dizajnu:schválené výkresy, dokumentáciu stroja a evidenciu dielov s riadenou revíziou.
- Aktuálne dôkazy rozhrania:prevodovka, montážne plochy, porty, adaptéry a ďalšie diely, ktoré musí výmena spĺňať teraz.
- Dôkaz stavu:mapy opotrebovania, fotografie, prevádzkové príznaky, opravy a merania odstránenej súpravy.
Nezlučujte ich do jednej neoznačenej tabuľky. Nameraný opotrebovaný priemer nie je pôvodný menovitý priemer. Katalógový rozmer nie je dôkazom, že upravený stroj má ešte katalógové rozhranie.
Pripravte dopyt po kónickej výmene
Pošlite dostatok informácií na identifikáciu platformy, pochopenie existujúcich rozhraní a oddelenie pôvodnej geometrie od aktuálneho opotrebovania. EJS potom môže potvrdiť, čo možno citovať z dostupných dôkazov a ktoré detaily si ešte vyžadujú meranie.
Kontrolný zoznam minimálnej prílohy
- Typové štítky stroja a prevodovky
- Schválený výkres s revíziou
- Kompletná fotografia páru skrutiek
- Obidve fotografie z jazdy
- Obidve fotografie výbojovej špičky
- Miesta podávania a vetrania sudov
- Montážne a výtlačné plochy
- Označený náčrt osovej stanice
- Správa o rozmeroch s údajmi
- Mapa opotrebovania a história opráv
- Popis materiálu a doplnkov
- Rozsah a miesto určenia cieľovej časti
Často kladené otázky
Ako zistím, či sú moje dvojité skrutky kónické?
Pozrite si celú pracovnú dĺžku. Kužeľový pár má menšie priemery smerom k výstupnému koncu a väčšie priemery smerom k hnaciemu koncu, so zodpovedajúcimi kužeľovými otvormi hlavne. Potvrďte identifikáciu s modelom stroja, výkresom a koncovými pohľadmi, pretože čiastočná fotografia môže skryť zúženie.
Sú všetky kónické dvojzávitovkové extrudéry protibežné?
Nepredpokladajte rotáciu iba z kužeľového štítku. KraussMaffei v súčasnosti uvádza kužeľové stroje vo svojom protibežnom rade PVC, zatiaľ čo kužeľový rad Milacron sa zameriava aj na spracovanie PVC a CPVC. Pred špecifikovaním rotácie skontrolujte príručku k stroju, údaje prevodovky a zaznamenaný smer pohľadu.
Stačí kód 65/132 na objednanie náhradného?
Nie. Kód bežne identifikuje menšie a väčšie nominálne priemery skrutiek, ale nedefinuje dĺžku, kužeľ, pripojenie pohonu, profil letu, rotáciu, valcové otvory alebo rozhrania stroja. Použite ho na identifikáciu rodiny veľkostí a potom potvrďte schválenú geometriu.
Aké materiály uvádza EJS pre kužeľové sudy s dvojitou skrutkou?
EJS uvádza 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 a SKD11 pre kužeľový hardvér. Publikované povrchové cesty zahŕňajú nitridáciu celého tela, bimetalickú zliatinu na pracovnej časti závitovky, po ktorej nasleduje nitridácia, odstredivo liate sudové zliatiny a výstelku SKD61 alebo SKD11.
Ako dlho vydrží bimetalový skrutkový valec EJS ako nitridovaný?
Stránka EJS Bimetallic Barrel Screw publikuje všeobecné porovnanie približne 2 až 3-násobnej životnosti pri približne 1,5 až 2-násobku nákladov na nitridáciu. Skutočná životnosť kónického extrudéra stále závisí od zmesi, naplnenia plniva, priepustnosti, zarovnania, riadenia procesu a od toho, či zvolená zliatina zodpovedá mechanizmu opotrebovania.
Dá sa jedna kužeľová skrutka vymeniť sama?
Toto rozhodnutie si vyžaduje kontrolu rozhrania skrutky, valca a pohonu. Požadovaným rozsahom môže byť jeden komponent, ale jeho výkres a stav musia byť porovnané s časťami, s ktorými bude pracovať.
Dokáže EJS vyrobiť kužeľovú dvojskrutkovú hlaveň bez originálneho výkresu?
EJS uvádza, že môže pracovať zo spojovacích rozmerov a môže zabezpečiť podporu merania pre odstránené, vyčistené diely, keď výkresy nie sú k dispozícii. Stav vzorky, umiestnenie a dostupné záznamy o stroji určujú, čo možno rekonštruovať. Výrobný výkres ešte potrebuje schválenie.
Prečo by malo meranie priemeru zahŕňať axiálne umiestnenie?
Priemer skrutky sa mení pozdĺž kužeľovej pracovnej časti. Dve správne merania vykonané v rôznych polohách môžu viesť k rôznym hodnotám. Naviažte každý priemer na jednu definovanú základňu a axiálnu stanicu, aby dodávateľ presne vedel, kde platí.